Quins són els passos del procés de forja de metalls?
El procés de forja de metall transforma el metall en components forts i duradors mitjançant l'aplicació de forces de compressió controlades. La forja produeix un component mitjançant la deformació plàstica de metall sòlid. Això és diferent de la fosa, on el metall fos s'aboca en un motlle. Aquesta discrepància resulta en un flux de gra característic en les peces forjades i pot produir qualitats mecàniques útils per a aplicacions exigents. Per als fabricants i clients industrials, és crucial conèixer tot el procés de forja a l'hora de triar un proveïdor o d'avaluar si la forja és l'opció correcta per a un component determinat. El procediment no comença quan s'engega la premsa de forja i no conclou quan la peça surt del motlle. La selecció del material, la preparació del material, l'escalfament, el conformat, el retallat, el tractament tèrmic, el mecanitzat i la inspecció influeixen en el resultat final. La ruta de producció precisa depèn de l'aliatge, la geometria del component, el volum de producció i les qualitats desitjades, tot i que la majoria dels components forjats segueixen un patró similar. Les etapes primàries i els factors que els productors han de regular a cada pas es descriuen a les seccions següents.
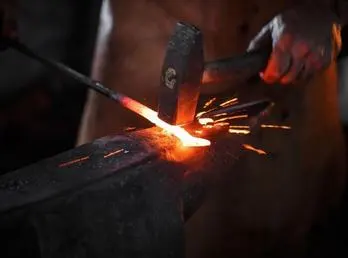
Com comença el procés de forja de metalls?
Pas 1: Seleccioneu el material de forja adequat.
La selecció del material és la base d'un bon procés de forja. Els enginyers solen tenir en compte la resistència, la tenacitat, la duresa, la resistència a la corrosió, la temperatura de funcionament, el rendiment a la fatiga i l'entorn de servei del component abans de triar un aliatge.
Els materials de forja habituals són l'acer al carboni, l'acer d'aliatge, l'acer inoxidable, els aliatges d'alumini, els aliatges de titani i els aliatges a base de níquel. Cada material té un comportament diferent durant la deformació, i cal una temperatura de forja i una ruta de processament adequades.
També s'ha de comprovar el grau de material necessari amb el dibuix/especificació del client i la norma aplicable. La traçabilitat del material és particularment vital per als components industrials crítics. El proveïdor pot haver de conservar els números de calor, els certificats de materials, els registres de composició química i els registres d'inspecció durant el procés de producció.
Triar un material només per la seva alta resistència no sempre és l'opció ideal. També ha de ser adequat al mètode de forja previst, a la configuració del component, als requisits de mecanitzat i a les circumstàncies de servei.
Pas 2: Tallar i preparar el brou cru.
Quan el material ha estat aprovat, la matèria primera es prepara per a la forja. El material inicial es pot proporcionar en forma de barra, lingot, bloom o una altra forma semiacabada, depenent del procediment de producció.
El material normalment es talla a un pes o longitud especificats. És crucial preparar el material adequadament, ja que una manca de material pot fer que la cavitat de la matriu no s'ompli correctament, mentre que un excés de material pot provocar rebaves, malbaratament de material i la necessitat de mecanitzat addicional.
L'estat de la superfície del material també és important. La brutícia, les incrustacions, l'oxidació severa, les fissures o altres imperfeccions superficials poden afectar el procés de forja i la qualitat de la peça acabada. Depenent del material i l'aplicació, poden ser necessaris altres passos de preparació: neteja, descalcificació, optimització del tall i inspecció de la superfície.
Per a la fabricació repetitiva, els fabricants solen establir una mida de palanquilla i una tolerància de tall estàndard. D'aquesta manera, cada forja comença amb una quantitat coneguda de material.
Què passa quan s'escalfa el metall?
Pas 3: Escalfeu el material a la temperatura de forja correcta.
L'escalfament és un dels passos més essencials durant la forja de metalls, ja que la temperatura afecta directament la formabilitat i el comportament de deformació del material.
La temperatura de forja és adequada per a l'aliatge. Els aliatges d'acer, els aliatges d'alumini, els aliatges de titani i els aliatges a base de níquel tenen un rang de temperatura de processament que no és habitual. Per tant, els productors no haurien d'utilitzar una temperatura general per a cada aplicació de forja.
L'objectiu és escalfar la peça prou per produir una certa deformació plàstica, però no tant com per produir un creixement del gra, oxidació, danys superficials o altres problemes metal·lúrgics.
Els equips de calefacció industrial inclouen forns de gas, forns elèctrics i sistemes de calefacció per inducció. La calefacció per inducció proporciona una calefacció ràpida i controlable per a aplicacions de producció adequades, mentre que els forns s'utilitzen normalment quan lots més grans o diverses geometries de components requereixen una calefacció uniforme.
Aquest és un període en què el control de la temperatura és vital. La temperatura de la superfície per se no sempre és la temperatura al centre d'un gran lingot. Per a peces forjades més grans, en conseqüència, la durada de l'escalfament i l'homogeneïtat de la temperatura són crítiques.
Pas 4: Prepareu els motlles i l'equip de forja.
Abans que es produeixi la deformació, els motlles, la premsa, el martell o altres equips de forja s'han de configurar d'acord amb el disseny de la peça.
En el forjat amb matriu tancada, la cavitat de la matriu es modela per formar la geometria desitjada del component. Si la peça requereix diverses operacions de conformació, la matriu pot incloure diverses impressions. La disposició de les eines per al forjat amb matriu oberta sol ser més fàcil, però l'operador ha de regular la posició i la seqüència de deformació.
L'equip seleccionat depèn de la mida, el material, la geometria i el volum de producció del component. Les premses de forja es deformen per la força aplicada contínuament. Els martells de forja es distorsionen per impactes repetits. Cada mètode té els seus punts forts per a determinades aplicacions.
L'estat també és crucial. Les eines desgastades, danyades o col·locades incorrectament poden afectar les dimensions, la qualitat de la superfície i el flux de materials. Per tant, el manteniment i la inspecció haurien de formar part del sistema de qualitat general en els contextos de producció.
Com es forma el metall escalfat?
Pas 5: Realitzeu l'operació de forja principal.
El lingot es transfereix a l'equip de forja per donar-li forma quan s'assoleix la temperatura adequada.
El procés de deformació real depèn del disseny del producte. La forja amb matriu oberta dóna forma al material entre matrius molt bàsiques i sovint s'utilitza per a components grans o personalitzats. La forja amb matriu tancada o amb matriu d'impressió utilitza cavitats de matrius conformades per regular el flux de material i és especialment adequada per a la fabricació repetida de components més complexos. La forja per rodets és un procés per reduir i donar forma a materials en forma de barra mitjançant rodets giratoris.
El metall no només es comprimeix i pren forma durant la deformació, sinó que flueix plàsticament. El material es mou en resposta a la força aplicada i a la geometria de la matriu. La regulació d'aquest flux de material és vital, ja que un flux deficient pot provocar defectes com ara solapes, plecs, ompliment insuficient o canvis indesitjables en l'estructura del gra.
Per a algunes peces, la forja s'acaba en una sola gran operació. Les peces més complicades poden incloure nombrosos passos, com ara el recalcat, l'embotició, el doblegat, el bloqueig i la forja d'impressió final.
Pas 6: Control de la deformació i ompliment de la matriu
Particularment per a peces de matriu tancada, és crucial gestionar el flux de material. El lingot ha de contenir prou material per omplir la cavitat necessària de la matriu sense excessiu rebaix ni altres defectes.
Abans de l'operació de conformació final, hi pot haver diverses operacions de preconformació per ubicar el material als llocs adequats. L'estratègia pot millorar l'ompliment de la matriu i reduir la càrrega de conformació en l'últim pas.
Per a peces forjades a matriu oberta grans, la seqüència de reduccions és igualment crítica. El fabricant pot girar, estirar, retorçar o estirar la peça moltes vegades per obtenir les dimensions i l'estructura interna necessàries.
Aquest darrer component pot veure's afectat per la força de forja, la carrera, la reducció, la temperatura i la seqüència de deformació. Per tant, aquests factors s'han de definir durant el desenvolupament del procés i no només per assaig i error durant la producció.
Què passa després de l'operació de forja?
Pas 7: Traieu el flash i realitzeu l'acabat inicial.
En la forja de metalls amb matriu tancada , pot haver-hi una quantitat de material addicional, anomenat rebava, formada al voltant de la línia de separació. El retall de rebava s'utilitza per eliminar aquest material i apropar el component a la forma desitjada.
Depenent de la peça, les operacions addicionals poden incloure descalcificació, granallat, esmolat, redreçament o altres preparacions de la superfície. Aquestes activitats ajuden a eliminar les incrustacions i altres materials no desitjats formats durant l'escalfament i la forja.
No totes les peces forjades requereixen el mateix procés d'acabat. Un article forjat en brut que s'ha de mecanitzar extensament pot requerir només una neteja senzilla, mentre que un component amb una forma gairebé neta pot requerir un control més estricte de les seves dimensions forjades i l'estat de la superfície.
En aquesta etapa, els productors també poden fer una comprovació visual o de primera dimensió per detectar qualsevol defecte evident abans que la peça entri en operacions posteriors més costoses.
Pas 8: Aplicar tractament tèrmic quan calgui
Les característiques mecàniques i la microestructura desitjades en la peça acabada s'obtenen habitualment mitjançant tractament tèrmic.
Els tractaments que es poden aplicar depenen de l'aliatge i les especificacions i inclouen la normalització, el recuit, el tremp, el reveniment, el tractament en solució i l'envelliment. El tractament s'ha d'escollir en relació amb el grau del material i els requisits tècnics i no mitjançant un cicle estàndard per a cada producte forjat.
El tractament tèrmic pot afectar la duresa, la resistència, la tenacitat, la ductilitat i l'estabilitat dimensional. També són essencials les condicions de refredament, ja que la velocitat de refredament pot influir en les transicions de fase i en la microestructura final.
En el cas de components essencials, pot ser necessari registrar i gestionar els paràmetres del tractament tèrmic com a part del sistema de qualitat de la producció. Pot ser necessari fer proves addicionals després del tractament tèrmic per verificar que s'assoleixen les qualitats requerides. Això pot incloure proves de duresa o proves mecàniques.
Quan es fa necessari el mecanitzat?
Pas 9: Dimensions i característiques crítiques de la màquina
El forjat pot generar una peça propera a la forma final, però no necessàriament totes les característiques amb el requisit dimensional exacte.
Així doncs, els forats, les rosques, les ranures, els seients dels coixinets, les superfícies de segellat, les ranures de xaveta o altres característiques que exigeixen toleràncies més estrictes que les que l'operació de forja pot subministrar econòmicament es fan amb mecanitzat CNC.
Un avantatge d'una ruta de forja ben establerta és que el fabricant pot deixar un marge de mecanitzat adequat en superfícies seleccionades. Això permet que el mecanitzat elimini una quantitat controlada de material sense augmentar innecessàriament l'ús de material.
D'especial importància per a l'economia de la producció és el compromís entre forja i mecanitzat. Si el forjat és massa a prop de la dimensió final, pot ser difícil produir de manera consistent. Massa marge de mecanitzat augmenta el material utilitzat, el temps de mecanitzat i el cost.
Per tant, els enginyers de forja i els enginyers de mecanitzat haurien de considerar tota la ruta de fabricació alhora en lloc d'optimitzar cada operació de forma independent.
Com s'inspeccionen les peces forjades?
Pas 10: Realitzar una inspecció dimensional i visual.
La inspecció verifica si el component forjat compleix amb el dibuix i els requisits tècnics del client.
La inspecció dimensional pot incloure la comprovació de les dimensions generals, els diàmetres, les longituds, els gruixos, els angles, la ubicació dels forats i altres característiques crítiques. Segons els requisits de tolerància, els fabricants poden utilitzar calibres, micròmetres, calibres, màquines de mesura de coordenades o altres equips d'inspecció.
La inspecció visual també és important. Els inspectors busquen defectes visibles com ara esquerdes, solapes, excés d'incrustació, ompliment insuficient, abolladures o danys superficials.
Per a components de precisió, els resultats de la inspecció s'han de comparar amb el dibuix aprovat en lloc de jutjar-los només per l'aspecte general.
Pas 11: Realitzar proves no destructives i mecàniques
Poden ser necessàries proves addicionals quan el component tingui requisits de servei exigents.
Els mètodes d'assaig no destructius poden incloure assaigs per ultrasons, inspecció de partícules magnètiques, assaigs per líquids penetrants o altres tècniques seleccionades segons els riscos del material i dels defectes. Aquests mètodes poden ajudar a identificar discontinuitats internes o superficials sense destruir el component.
Les proves mecàniques poden incloure proves de tracció, proves d'impacte, proves de duresa o altres proves especificades pel client o per la norma aplicable. També es pot utilitzar una anàlisi química per confirmar que la composició del material coincideix amb el grau requerit.
El pla d'inspecció s'ha d'establir abans que comenci la producció. Per als components crítics, el proveïdor i el comprador poden acordar per endavant els punts d'inspecció, els criteris d'acceptació, els estàndards de prova i els requisits de documentació.
Pas 12: Completar la documentació i el llançament final
La fase final no és simplement posar les peces en una caixa d'enviament. Un proveïdor professional de forja ha de confirmar que els components acabats compleixen els requisits tècnics i de qualitat acordats abans del llançament.
Depenent del projecte, la documentació pot incloure certificats de materials, informes d'inspecció dimensional, registres de tractament tèrmic, resultats de proves mecàniques, informes d'assajos no destructius, certificats de conformitat i informació de traçabilitat.
Per a les comandes internacionals B2B, una documentació clara pot marcar una diferència significativa. Ajuda el comprador a verificar el compliment de les normes, dóna suport a la inspecció entrant i proporciona registres útils per a futures auditories de manteniment o qualitat.
Quin mètode de forja haurien de triar els fabricants?
La ruta de forja més adequada depèn del component en lloc d'un mètode universalment superior.
La forja a matriu oberta sovint és adequada per a components grans, producció de baix volum i aplicacions on la geometria final es pot aconseguir mitjançant configuracions de matrius relativament simples. Proporciona una flexibilitat considerable en la producció de diferents dimensions i formes.
La forja amb matriu tancada és generalment més adequada per a la producció repetida i components amb geometries més definides. Pot proporcionar un flux de material eficient i una bona repetibilitat quan les matrius i els paràmetres del procés es desenvolupen correctament.
El forjat per rodets és un procés útil de forja de metalls per a components i formes allargades que es poden reduir i formar progressivament entre rotllos. Pot oferir un ús eficient del material per a geometries adequades.
L'elecció ha de tenir en compte la mida del component, el material, la geometria, el volum de producció, els requisits dimensionals, la inversió en eines, el marge de mecanitzat i el rendiment mecànic previst. En molts casos, l'equip d'enginyeria d'un proveïdor pot avaluar el dibuix i recomanar la ruta més pràctica abans que comenci l'eina o la producció.
Quins factors afecten la qualitat dels components forjats?
Diversos factors poden influir en la qualitat final d'una peça forjada. La qualitat del material és la primera consideració, però no és l'única.
La temperatura d'escalfament i la uniformitat afecten la formabilitat del material i la microestructura. El disseny de la matriu influeix en el flux de material i la precisió dimensional. La seqüència de deformació afecta com el material omple la matriu i com es desenvolupa l'estructura interna. El tractament tèrmic determina propietats mecàniques importants després del forjat.
L'estat de l'eina també importa. Una matriu desgastada pot canviar gradualment les dimensions i les característiques de la superfície fins i tot quan el procés de producció nominal roman sense canvis.
Finalment, la inspecció i la traçabilitat determinen si es detecten desviacions abans que les peces arribin al client. Per tant, un procés de forja fiable depèn del control de tota la cadena en lloc de centrar-se només en la premsa de forja.
Per als compradors, això significa que l'avaluació del proveïdor hauria d'anar més enllà de preguntar si un fabricant pot "forjar" un material concret. És més útil preguntar com el proveïdor controla els certificats de materials, la preparació de la palanquilla, l'escalfament, el disseny de la matriu, els paràmetres de forja, el tractament tèrmic, el mecanitzat, les proves i la inspecció final.
Conclusió
El procés de forja de metalls és una ruta de fabricació controlada que normalment inclou la selecció de materials, la preparació de la peça, l'escalfament, la configuració de la matriu, el conformat, el retallament, el tractament tèrmic, el mecanitzat, la inspecció i la documentació final. Cada etapa contribueix al rendiment i la consistència del component acabat.
La millor ruta de forja depèn del material, la geometria del component, el volum de producció, els requisits dimensionals i les condicions de servei. La forja amb matriu oberta, la forja amb matriu tancada i la forja per laminat tenen les seves pròpies aplicacions, mentre que el tractament tèrmic i el mecanitzat posteriors poden ser necessaris per aconseguir les propietats i toleràncies requerides.
Per als compradors industrials, comprendre aquests passos facilita l'avaluació de pressupostos, la comparació de proveïdors, la definició dels requisits d'inspecció i la identificació de possibles riscos de producció abans de fer una comanda. Un fabricant competent hauria de poder discutir la ruta de fabricació completa en lloc de centrar-se només en l'operació de forja en si.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd., fundada el 2001, proporciona components metàl·lics personalitzats per a clients de diferents indústries i mercats internacionals. L'empresa treballa amb processos de forja, fosa i mecanitzat i té les certificacions ISO 9001:2015 i API-7-1. Els seus equips d'enginyeria i qualitat donen suport als projectes, des de l'avaluació de la ruta de fabricació i la selecció de materials fins a la producció, la inspecció i el lliurament.
Per als compradors amb dibuixos o requisits tècnics específics, discutir el grau del material, la geometria dels components, el volum anual, les toleràncies requerides, els requisits de tractament tèrmic i els estàndards d'inspecció amb el proveïdor en la fase de pressupost pot ajudar a determinar la ruta de fabricació adequada i evitar canvis de producció innecessaris més endavant. Poseu-vos en contacte amb nosaltres a info@welongpost.com per descobrir com podem ajudar el vostre negoci a tenir èxit.
FAQ
1: Quin és el principal avantatge de la forja de metalls respecte a altres processos de fabricació?
La forja metàl·lica produeix peces amb una resistència i durabilitat millorades a causa del realineament de l'estructura del gra del material durant el procés.
2: Com afecta la temperatura el procés de forja del metall?
La temperatura és crítica en la forja de metalls, ja que determina la plasticitat del material i afecta les propietats del producte final. Un control adequat de la temperatura és essencial per a una forja reeixida.
3: Quina diferència hi ha entre el forjat amb matriu oberta i el forjat amb matriu tancada?
La forja amb matrius obertes utilitza matrius planes o simples i permet una major flexibilitat en la conformació, mentre que la forja amb matrius tancades utilitza cavitats conformades per produir peces més complexes i precises.
4: Per què és important el tractament tèrmic després del forjat?
El tractament tèrmic després del forjat ajuda a optimitzar les propietats mecàniques del material, com ara la resistència, la tenacitat i la ductilitat, per complir els requisits específics.
referències
1. Smith, J. (2019). Principis de la forja de metalls. Journal of Advanced Manufacturing, 45(2), 112-128.
2. Johnson, A., i Brown, T. (2020). Avenços en tecnologies de forja. International Journal of Metallurgy, 78(4), 567-582.
3. Williams, R. (2018). Control de qualitat en processos de forja de metalls. Manufacturing Quality Assurance, 33(1), 45-60.
4. Thompson, E., i Davis, L. (2021). Tècniques de tractament tèrmic per a components forjats. Materials Science and Engineering, 56(3), 301-315.
5. Lee, S., i Park, H. (2017). Anàlisi comparativa dels mètodes de forja amb matriu oberta i amb matriu tancada. Journal of Materials Processing Technology, 89(2), 178-192.
6. Anderson, M. (2022). Innovacions en el forjat per laminats per a aplicacions d'automoció. Automotive Engineering Review, 67(4), 423-438.
Share your inquiry, get the quotation accordingly!

Xina WELONG: el vostre soci de confiança en solucions metàl·liques

