El procés complet de forja en calent: des de la matèria primera fins al producte acabat
El forjat en calent és un mètode de treball controlat del metall en què una peça de treball s'escalfa a una temperatura específica i es forma mitjançant deformació compressiva. El mecanitzat és l'eliminació de material per produir un component. El forjat és la tècnica de canviar la forma del metall però mantenint la major part del seu volum de material. El procés, mitjançant la gestió de la temperatura d'escalfament, la deformació, el disseny de la matriu i les condicions de refredament, té el potencial de produir peces amb un bon flux de gra, una integritat estructural sòlida i un rendiment mecànic fiable. Els compradors industrials han d'entendre tot el procés de forjat en calent, perquè la qualitat final d'una peça forjada depèn de decisions preses molt abans que la peça acabada arribi al mecanitzat o la inspecció. La selecció de materials, la preparació de la palanquilla, el control del forn, la seqüència de forjat, el tractament tèrmic, el mecanitzat i la inspecció influeixen en el producte final. Aquesta guia descriu totes les fases principals, des de la selecció de les matèries primeres fins al control del producte acabat. També aborda els reptes pràctics que han de tenir en compte els fabricants i els equips de compres a l'hora de comprar components forjats.
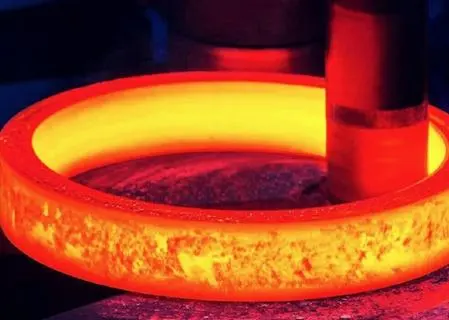
Com influeixen la calor i la deformació en el rendiment de la forja?
Comprensió del paper de la temperatura de forja
La temperatura és una de les variables més importants en el forjat en calent. La peça s'ha d'escalfar fins a un grau que permeti una deformació plàstica suficient sense càrregues de conformació excessives, però no s'ha de sobreescalfar. La temperatura de forja adequada depèn del grau del material, la composició de l'aliatge, la mida de la peça, els requisits de deformació i la manera de forjar.
Per exemple, els rangs d'escalfament de l'acer i els materials d'aliatge poden variar segons la seva composició. En la fabricació, la temperatura de forja s'ha de regular durant l'escalfament i la conformació i no s'ha de considerar com una única constant.
També es discuteix la importància d'un escalfament uniforme. Si la superfície s'escalfa significativament més que el nucli, la peça pot patir una deformació desigual o canvis microestructurals no desitjats. El sobreescalfament també pot causar creixement del gra, oxidació o descarburació. El control de la temperatura del forn, el temps de remull i el temps de transferència de la peça formen part del procés general de forja.
Com la deformació plàstica canvia el material
Un cop el lingot ha assolit la temperatura de forja necessària, es trasllada a la maquinària de forja. El material es deforma mitjançant una força de compressió aplicada per un martell, una premsa mecànica o hidràulica o un altre mecanisme de conformació.
La deformació altera més que només la forma exterior. El forjat correctament regulat pot afectar l'estructura interna del material i produir un patró de flux de gra continu que segueix la geometria general del component. Aquesta característica és una de les raons de l'ús generalitzat de peces forjades en components sotmesos a càrregues mecàniques freqüents o pesades.
L'ordre de deformació importa; la quantitat de deformació importa. Alguns components complexos requereixen una reducció important més d'una vegada. Depenent de la geometria i el material, els productors poden emprar moltes operacions de forja per moure progressivament el material a la forma requerida.
Per què és important el flux de gra en components acabats?
El flux de gra és una preocupació important a l'hora de dissenyar peces forjades. Durant la deformació, l'estructura del gra es pot orientar en la direcció del flux del metall. Si la seqüència de forja es dissenya correctament, aquest flux pot suportar la ruta de càrrega desitjada del component.
Això no vol dir que totes les peces forjades siguin automàticament millors. Les qualitats finals depenen del material, la quantitat de reducció de la forja, l'historial de temperatura, el tractament tèrmic, la geometria i el mecanitzat posterior. Un procés de forja correcte pot ser un bon punt de partida per aconseguir les qualitats mecàniques necessàries.
Això és especialment significatiu en el cas d'eixos, engranatges, anells, peces de connexió, peces relacionades amb la pressió i altres components on la integritat estructural és vital per a aplicacions d'enginyeria.
Des de la preparació del toll fins a l'escalfament inicial
Seleccionant la matèria primera adequada
El procediment comença amb la selecció del lingot, barra o palanquilla correcte. El grau del material ha de complir els criteris mecànics, tèrmics, químics i dimensionals de la peça acabada.
Els fabricants poden tenir en compte, abans de començar la producció:
-
Composició química i grau de material
-
Mida del material de partida
-
Relació de forja o deformació requerida
-
Geometria de la peça final
-
Propietats mecàniques requerides
-
Normes industrials aplicables
-
Especificacions del tractament tèrmic
-
Bonificació de mecanitzat
La traçabilitat del material també s'ha de mantenir durant el procés de producció. Per a les comandes industrials, això pot incloure números de calor, certificats de materials, registres d'inspecció i informació del lot de producció.
Material inicial correcte per evitar problemes posteriors. Si la palanquilla té una mida insuficient, és possible que no pugui obtenir prou deformació. Si és massa gran, el consum de material superflu i el temps de processament poden augmentar.
Escalfament del toll en condicions controlades
A continuació, es prepara el material i s'escalfa la palanquilla en un forn adequat. L'objectiu és escalfar tota la peça fins al rang de temperatura objectiu, limitant l'oxidació i els efectes microestructurals nocius.
El temps d'escalfament en la forja en calent és funció del diàmetre de la palanquilla, la geometria, el tipus de material, les propietats del forn i les circumstàncies de càrrega. Les peces més grans i complicades normalment requereixen un control més acurat, ja que la diferència de temperatura entre la superfície i el nucli pot arribar a ser gran.
En situacions de producció, els operadors poden controlar la temperatura del forn i seguir protocols d'escalfament especificats per a graus de material específics. Un bon control minimitza la possibilitat de sobreescalfament, subescalfament, formació de sobreincrustacions i errors de conformació relacionats amb la temperatura.
Operacions de forja: convertir el lingot en un component
Triar entre forja amb matriu oberta i forja amb matriu tancada
El procés de forja s'escull principalment segons la mida del component, la geometria, el volum de fabricació i els requisits dimensionals.
La forja a matriu oberta implica matrius que no tanquen completament la peça. Aquest procediment és molt adequat per a peces més grans. També permet als fabricants formar progressivament el material mitjançant múltiples reduccions. S'utilitza per a eixos enormes, anells, blocs i altres peces industrials pesades.
La forja amb matriu tancada és el procés en què el metall s'envolta amb matrius conformades i es premsa per omplir la cavitat de la matriu. Aquesta tècnica és molt adequada per a peces que requereixen una geometria repetible i és particularment favorable per a quantitats de producció on els costos de les eines són justificables.
La decisió sobre el mètode a utilitzar s'ha de prendre durant la fase d'enginyeria, no després de l'inici de la fabricació. Depèn de la geometria de la peça, el flux de materials, les necessitats d'utillatge, el marge de mecanitzat i el volum de producció estimat.
Gestió del flux de materials durant el conformat
El disseny és la clau per a una bona forja. La matriu ha de dirigir el material calent a la forma desitjada amb la mínima possibilitat de defectes com ara solapes, ompliment insuficient, plecs o massa rebava.
La seqüència de forja per a components complexos pot estar formada per molts passos. L'ordre real depèn del disseny del component. Una seqüència típica inclouria el recalcat, l'esbós, la preformació, el bloqueig i la conformació final.
En cada operació, el fabricant ha de tenir en compte el següent:
-
Temperatura del material
-
Reducció per operació
-
Direcció de deformació (direcció del flux)
-
Geometria La
-
Contacte entre la matriu i la peça
-
Temps entre operacions
-
Suplement de mecanitzat necessari
És molt important mantenir la peça dins del rang de temperatura adequat. Si el material es refreda massa abans de l'últim procés de forja, les càrregues de conformació poden augmentar i la possibilitat de fallades pot augmentar.
Control dels equips de forja i la repetibilitat del procés
La maquinària diferent provoca propietats de deformació diferents. Els martells de forja proporcionen energia d'impacte. Les premses proporcionen força regulada durant una carrera determinada. Es pot aconseguir un control precís de la potència i el moviment amb premses hidràuliques, cosa que podria ser avantatjosa per a components grans o complexos.
En el treball de producció, la repetibilitat és important, independentment de l'equip que s'utilitzi. Els fabricants confien en condicions d'utillatge, tècniques d'escalfament, seqüències de deformació i controls de l'operador consistents per aconseguir resultats fiables de lot a lot.
Per a les peces forjades a mida, la repetibilitat del procés és molt crucial, ja que el client pot necessitar la mateixa geometria i rendiment del material en nombrosos lots de fabricació.
Què passa després de l'operació principal de forja?
Retall, descalcificació i inspecció inicial
Depenent del procediment de forja, pot ser necessari eliminar material addicional, com ara rebaixes, després del conformat. El retall pot restaurar el contorn desitjat i preparar la forja per a un tractament tèrmic o mecanitzat posterior.
L'incrustació superficial es pot eliminar mitjançant procediments adequats. La descalcificació millora la qualitat de la superfície de la peça forjada i pot facilitar la inspecció i el mecanitzat posteriors.
En aquest pas, els fabricants poden fer comprovacions visuals i dimensionals per descobrir defectes de conformació evidents abans de dur a terme un processament posterior.
Tractament tèrmic per al control de propietats
El tractament tèrmic és un pas del procés de fabricació independent, però estretament relacionat. Les peces forjades poden ser normalitzades, recocides, trempades i revenides, o bé rebre algun altre tractament específic segons el material i les especificacions.
L'objectiu és obtenir la combinació desitjada de duresa, resistència, tenacitat, ductilitat i condició microestructural.
El tractament exacte dependrà del grau del material i de l'especificació corresponent, no de la mateixa tècnica per a totes les peces forjades. Els resultats depenen de la temperatura, el període de permanència, la velocitat d'escalfament, el mètode de refredament i la mida dels components.
Els registres de tractament tèrmic i els resultats de les proves poden ser una part crucial de la documentació de qualitat final dels components crítics.
Mecanitzat i acabat superficial
La forja sol generar una forma gairebé final en lloc d'un component completament acabat. Les dimensions finals, les toleràncies, la suavitat de la superfície, els forats, les rosques, les ranures o altres característiques de precisió poden requerir mecanitzat.
Les operacions generals inclouen tornejat, fresat, trepat, mandrinat, rectificat i altres tècniques de mecanitzat CNC.
En dissenyar el forjat inicial, cal tenir en compte el marge de mecanitzat. Un joc massa petit pot dificultar l'eliminació de les incrustacions o l'obtenció de les mesures desitjades. En canvi, un marge massa gran augmentarà el consum de material i el temps de mecanitzat.
Depenent de l'aplicació, també poden ser necessaris tractaments superficials. L'elecció adequada depèn del material, les condicions de treball, les necessitats de desgast i les especificacions del client.
La ció depèn del material, l'entorn operatiu, els requisits de desgast i les especificacions del client.
Com es verifiquen els components forjats abans del lliurament?
Inspecció dimensional i visual
Els components acabats es comproven amb el dibuix o l'especificació tècnica aprovats. La inspecció dimensional pot verificar característiques crítiques com ara la longitud total, el diàmetre, la mida del forat, la concentricitat, la planitud i altres toleràncies especificades.
La inspecció visual pot identificar condicions superficials com ara esquerdes, plecs, solapes, escala excessiva o danys de mecanitzat en forja en calent.
Els requisits d'inspecció s'han d'establir abans de la producció perquè el fabricant entengui quines dimensions i característiques són crítiques per a l'aplicació del client.
Assajos mecànics i no destructius
Segons el component i la norma aplicable, poden ser necessàries proves addicionals. Les proves mecàniques poden avaluar característiques com la resistència a la tracció, el límit elàstic, l'allargament, el rendiment a l'impacte o la duresa.
Els mètodes d'assaig no destructius poden incloure assaigs per ultrasons, assaigs de partícules magnètiques, assaigs de penetració de colorants o altres tècniques adequades a la geometria del material i del component.
Aquestes proves són particularment rellevants quan els components forjats estan destinats a aplicacions exigents on les discontinuitats internes o superficials podrien afectar el rendiment del servei.
Documentació i Traçabilitat
La documentació de qualitat proporciona un altre vincle important entre la matèria primera i el producte acabat. Segons els requisits de la comanda, la documentació pot incloure certificats de materials, registres de tractament tèrmic, informes d'inspecció dimensional, resultats de proves mecàniques, informes d'assajos no destructius i certificats de conformitat.
Mantenir la traçabilitat permet als fabricants i clients connectar el component acabat amb els seus registres de producció i calor del material original. Per a l'adquisició industrial, aquesta informació pot ser tan important com el component físic en si.
On la forja en calent ofereix el màxim valor?
Automoció i equipament pesat
Els components forjats s'utilitzen àmpliament en aplicacions d'automoció i equips pesants perquè moltes peces han de suportar càrregues repetides, vibracions, impactes i estrès mecànic.
Les aplicacions típiques poden incloure eixos, engranatges, components de connexió, peces relacionades amb la direcció i altres components portants. El mètode de fabricació adequat depèn de la geometria del component, el volum de producció, el material i els requisits de rendiment.
Petroli i gas, energia i maquinària industrial
Els components forjats grans també s'utilitzen en equips energètics i industrials pesants. Els eixos, els anells, els components relacionats amb la pressió i altres peces estructurals poden requerir propietats de material controlades i un rendiment dimensional fiable.
Per a aquestes aplicacions, els clients sovint especifiquen graus de material, estàndards, requisits d'inspecció i documentació particulars. Per tant, el procés de forja s'ha de dissenyar al voltant de l'especificació d'enginyeria completa en lloc de només la forma final.
Aeroespacial i altres aplicacions d'alt rendiment
Els components aeroespacials imposen requisits exigents pel que fa a la selecció de materials, la traçabilitat, la precisió dimensional i el control de qualitat. El forjat es pot considerar quan el disseny del component es beneficia d'un flux de gra controlat i les propietats del material requerides es poden aconseguir mitjançant la ruta de forjat i tractament tèrmic seleccionada.
Tanmateix, la selecció de materials i processos sempre ha de seguir les especificacions i els requisits d'enginyeria aeroespacial aplicables. La forja en si mateixa no garanteix automàticament l'adequació per a una aplicació específica.
Què han de tenir en compte els compradors a l'hora d'obtenir components forjats
Una decisió fiable sobre l'aprovisionament hauria d'avaluar més que el preu unitari cotitzat. Els compradors haurien de revisar la capacitat del fabricant per controlar tota la cadena de producció.
Algunes preguntes importants inclouen:
-
Pot el fabricant treballar amb el grau de material requerit?
-
Disposa d'equips de forja adequats per a la mida del component?
-
Pot el proveïdor oferir forja, tractament tèrmic i mecanitzat com a servei integrat?
-
Com es manté la traçabilitat de les matèries primeres?
-
Quines inspeccions dimensionals i no destructives hi ha disponibles?
-
Quins documents de qualitat es poden subministrar amb l'enviament?
-
Pot el fabricant produir segons els dibuixos i les especificacions del client?
-
Quina capacitat de producció hi ha disponible per a comandes repetides?
Proporcionar un dibuix detallat, el grau del material, la quantitat, l'estàndard aplicable, les dimensions crítiques i els requisits d'inspecció en la fase de pressupost ajuda el fabricant a avaluar el projecte amb més precisió.
Conclusió
El procés complet de forja en calent és una ruta de fabricació coordinada que comença amb la selecció del material i l'escalfament controlat i continua a través de la deformació, el retall, el tractament tèrmic, el mecanitzat i la inspecció final. Cada etapa afecta la qualitat del component acabat, de manera que l'èxit de la forja depèn del control del procés en lloc de la temperatura i la pressió únicament.
Quan s'enginya correctament, el forjat en calent pot proporcionar un flux de gra favorable, propietats controlades del material, geometria repetible i una base sòlida per a components industrials exigents. El resultat final, però, depèn de la combinació de la qualitat de la matèria primera, el disseny del forjat, l'estratègia de deformació, el tractament tèrmic, el mecanitzat i la inspecció.
Per als compradors que busquen peces forjades personalitzades, la consideració més important és, per tant, la capacitat del fabricant per gestionar tot el procés i proporcionar documentació de qualitat rastrejable. Un proveïdor amb capacitats integrades de forja, mecanitzat, inspecció i cadena de subministrament pot simplificar la contractació alhora que ajuda a garantir que el component acabat compleixi els requisits tècnics de l'aplicació.
Confieu en Welong per a solucions de forja i mecanitzat personalitzades
Shaanxi Welong Int'l Supply Chain Mgt. Co., Ltd. ofereix solucions de fabricació de metalls personalitzades que abasten la forja, la fosa i el mecanitzat. Fundada el 2001, Welong opera sota els sistemes de qualitat ISO 9001:2015 i API-7-1 i dóna suport a clients en mercats internacionals.
Per a projectes que impliquen components forjats personalitzats, Welong pot donar suport al procés des de l'avaluació del material i del mètode de fabricació fins a la forja, el mecanitzat, la inspecció i el lliurament. La seva experiència amb diferents materials i aplicacions industrials permet tenir en compte els requisits d'enginyeria durant la fase de planificació de la producció en lloc de només després que el component s'hagi fabricat.
Si esteu buscant un eix, un anell, un component estructural o una altra peça metàl·lica forjada personalitzada, proporcioneu a Welong el vostre dibuix, el grau del material, les dimensions, la quantitat necessària, l'estàndard aplicable i els requisits d'inspecció. Aquesta informació permet a l'equip tècnic avaluar la ruta de fabricació per forja en calent i determinar una solució adequada per al vostre projecte. Per a més informació o consultes, poseu-vos en contacte amb ells a info@welongpost.com.
FAQ
1: Quin és el principal avantatge del forjat en calent respecte a altres processos de conformació de metalls?
El forjat en calent ofereix un refinament del gra i unes propietats del material superiors, donant com a resultat components amb major resistència, millor resistència a la fatiga i un rendiment general millorat.
2: A quina temperatura es realitza normalment el forjat en calent?
La forja en calent es realitza normalment a temperatures entre el 50% i el 75% del punt de fusió del metall, cosa que permet una mal·leabilitat i una reestructuració del gra òptimes.
3: Per què el forjat en calent és especialment adequat per a les indústries de l'automoció i l'aeroespacial?
El forjat en calent produeix components lleugers i d'alta resistència amb geometries complexes i propietats consistents, satisfent els requisits exigents de les aplicacions automobilístiques i aeroespacials.
4: Quins tipus de materials es poden forjar en calent?
Una àmplia gamma de metalls es poden forjar en calent, incloent acers al carboni, acers aliats, acers inoxidables, aliatges d'alumini, aliatges de titani i superaliatges a base de níquel.
referències
1. Smith, JR (2018). Principis del forjat en calent: de la matèria primera al producte acabat. Journal of Advanced Manufacturing Processes, 42(3), 215-230.
2. Johnson, AL, i Brown, TE (2019). Optimització de les tècniques de forja en calent per a components d'automoció d'alt rendiment. International Journal of Metallurgy and Materials Science, 55(2), 178-195.
3. Lee, CH, et al. (2020). Evolució microestructural en aliatges aeroespacials forjats en calent: un estudi exhaustiu. Ciència i Enginyeria de Materials: A, 780, 139185.
4. Wilson, RD (2017). Disseny avançat de matrius per a processos de forja en calent. Actes de la Conferència Tècnica de la Indústria de la Forja, 89-104.
5. García-Mateo, C., i Caballero, FG (2021). Forja en calent d'acers d'alta resistència: reptes i innovacions. Steel Research International, 92(5), 2000571.
6. Thompson, SE (2019). Control de qualitat i mètodes de prova per a components forjats en calent en aplicacions crítiques. Journal of Materials Engineering and Performance, 28(9), 5412-5428.

Share your inquiry, get the quotation accordingly!

Xina WELONG: el vostre soci de confiança en solucions metàl·liques

