Com optimitzar els paràmetres de forja per a la resistència?
Els components metàl·lics forjats s'utilitzen àmpliament quan una peça ha de suportar càrregues repetides, impactes, pressió o condicions de funcionament exigents. Tanmateix, la simple selecció d'un aliatge resistent no garanteix un component acabat resistent. El resultat també depèn de com s'escalfa, es deforma, es refreda i es tracta tèrmicament el material. Per aquest motiu, el control dels paràmetres és una de les parts més importants d'un procés de forja fiable . Els paràmetres principals inclouen la selecció del material, la temperatura de forja, la quantitat de deformació, la velocitat de deformació, el disseny de la matriu, la lubricació, les condicions de refredament i el tractament tèrmic posterior al forja. Aquestes variables estan altament correlacionades. Tanmateix, canviar un paràmetre sense abordar els altres paràmetres pot comportar noves dificultats com ara l'engrossiment del gra, l'ompliment incomplet de la matriu, la càrrega excessiva de forja, l'esquerdament superficial o les tensions residuals no desitjades. Per tant, un enfocament pràctic seria optimitzar tota la ruta de fabricació en lloc d'una sola xifra. L'objectiu és obtenir la combinació necessària de resistència, tenacitat, resistència a la fatiga, precisió dimensional i vida útil amb el risc de defectes i el cost de producció sota control.
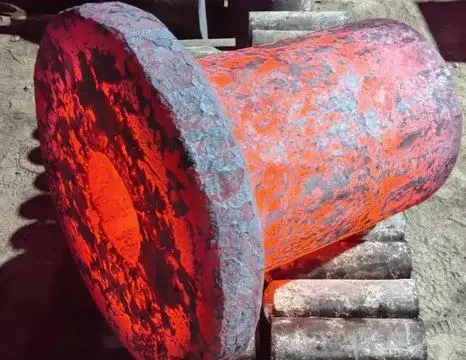
Quins paràmetres de forja tenen el major efecte sobre la resistència?
Comença amb el material i el grau de forja adequats.
El primer pas és triar el material. Els diferents aliatges reaccionen de manera diferent a la deformació i al tractament tèrmic. Cada tipus d'acer, com ara els acers al carboni, els acers aliats, els acers inoxidables, els aliatges d'alumini, els aliatges de titani i els aliatges a base de níquel, té els seus propis rangs de temperatura de forja i característiques de deformació.
Per a una peça sotmesa a grans càrregues estàtiques, la resistència a la tracció i la resistència elàstica poden ser criteris de disseny importants. Per a articles sotmesos a impactes o càrregues cícliques, la tenacitat i el rendiment a fatiga poden ser igualment significatius. Fins i tot un material extremadament dur no serà necessàriament la primera opció per a una aplicació que requereixi resistència a xocs o tensions repetides.
L'estat original del material també és important. La composició química, la microestructura inicial, la mida del gra i el tractament tèrmic previ poden influir en el comportament del material durant la forja.
En conseqüència, el proveïdor i el client haurien d'acordar el grau de material requerit, les qualitats mecàniques, les especificacions aplicables i les condicions del tractament tèrmic abans de la fabricació. Aquesta és una base tècnica per a la resta del procés de forja.
Establir una finestra de temperatura de forja adequada.
La temperatura és un dels paràmetres més importants en la forja en calent i tèbia. El rang de temperatura depèn de l'aliatge i de la manera de deformació desitjada.
El material és generalment prou plàstic per deformar-se a una força de forja raonable a una temperatura adequada. El material també pot experimentar canvis microestructurals com ara recuperació dinàmica o recristal·lització dinàmica, depenent de la seva composició i les circumstàncies del processament.
Però una temperatura més alta no indica millors resultats de forja. El sobreescalfament o el manteniment pot produir creixement del gra, oxidació, descarburació o altres defectes superficials i microestructurals. En canvi, el forjat per sota del rang de processament correcte pot augmentar la tensió de flux i la càrrega de forja i pot augmentar la tendència a esquerdar-se.
Per tant, la temperatura s'ha de controlar durant el cicle de producció i no només quan el tocot entra al forn. Per als components essencials, el control de la temperatura del tocot, la temperatura de la matriu, el temps de transferència i la disminució de la temperatura entre els processos de forja pot aconseguir un control del procés significativament millor.
Control de la deformació i la relació de reducció
Una altra mètrica important és la quantitat de deformació. Una deformació adequada del forjat és útil per tancar els buits interns, refinar la microestructura i establir un flux de gra favorable.
Però l'objectiu no és només maximitzar la deformació. Unes seqüències mal dissenyades poden provocar una deformació excessiva, càrregues de forja més elevades i defectes locals. A més, una deformació insuficient pot no proporcionar l'estructura interior necessària.
Per tant, s'hauria d'examinar la relació de reducció i la distribució de la deformació en relació amb la mida original del lingot i la forma del component final. Perquè la deformació arribi a l'interior, en lloc de romandre a la superfície, pot ser necessari forjar peces grans diverses vegades.
En dissenyar peces forjades crucials, s'ha de tenir en compte la ubicació de les deformacions màximes, així com la quantitat de deformació dispersa al llarg de la secció transversal.
Optimitzar la velocitat de deformació en lloc de maximitzar-la.
La velocitat de deformació és una mesura de la rapidesa amb què es deforma el material. L'efecte depèn en gran mesura del material, la temperatura, el grau de deformació i l'equip de forja.
Molts metalls tenen una tensió de fluència més elevada amb una velocitat de deformació més elevada. Això significa que l'equip pot haver de subministrar una força de forja més gran. Alguns aliatges també presenten un comportament variat davant els canvis de velocitat de deformació i temperatura.
Per tant, l'objectiu de disseny òptim rarament és la velocitat de forja més ràpida que es pugui aconseguir. El millor objectiu és trobar una finestra de velocitat de deformació que proporcioni un flux de material estable, càrregues de forja acceptables, un ompliment adequat de la matriu i la microestructura ideal.
El forjat a premsa, el forjat amb martell i altres equips poden donar diferents històries de deformació, fins i tot amb reduccions nominals iguals. Per tant, el disseny del procés de forja ha de contenir l'equip especificat i els seus paràmetres de funcionament.
Com pot el disseny de matrius millorar la resistència de les peces forjades?
Dissenyeu la matriu per a un flux de metall controlat.
La geometria de la matriu controla el flux de material durant la deformació. Una matriu ben construïda proporcionarà un flux de material controlat i minimitzarà les concentracions de tensions indegudes.
Les característiques importants del disseny són:
-
cònic angular
-
radis de filete,
-
posició de la línia de separació,
-
disseny de flaix,
-
forma de cavitat,
-
zones de transició,
-
tolerances de mecanitzat
Les vores afilades provoquen concentracions locals d'esforços i dificulten el flux del material. Els filets construïts correctament milloren el flux i redueixen la probabilitat de problemes locals.
La línia de separació també requereix atenció. La seva posició regeix la dispersió del material, l'ompliment del motlle, la producció de rebaves i el patró final del flux de gra.
Per a peces complexes és millor utilitzar un procés de forja en diverses etapes en lloc d'intentar forçar tota la forma en una sola operació. La preforma intermèdia pot distribuir millor el material i limitar la quantitat de deformació incontrolada a la matriu final.
Tingueu en compte el flux de gra a l'hora de dissenyar el component.
Un dels avantatges clau de la forja és la capacitat de crear un flux de gra direccional al llarg del contorn bàsic del component.
Això és especialment útil per a components sotmesos a càrregues mecàniques cícliques. El disseny correcte de la ruta de forja permet fer coincidir el flux de gra amb les principals rutes de càrrega de la peça.
Per tant, el disseny de la matriu no s'ha de jutjar només en funció de si la cavitat es pot omplir. A més, els enginyers haurien d'examinar l'efecte de la seqüència de deformació sobre l'estructura interior.
Una peça pot complir criteris dimensionals però, tanmateix, tenir una ruta de forja ineficient. La informació sobre l'adequació del procés de fabricació per a les condicions de servei desitjades pot ser proporcionada pel flux de gra final i l'historial de deformació.
Seleccioneu amb cura els materials de la matriu i les condicions de la superfície.
La consistència del procés influeix en el rendiment. Les altes temperatures i les càrregues mecàniques repetides requereixen que les matrius tinguin una resistència, estabilitat dimensional i resistència al desgast adequades.
Una matriu usada modifica gradualment les dimensions de la cavitat i el flux de material. Això pot causar variacions dimensionals entre lots de fabricació i també pot augmentar la quantitat de mecanitzat necessari després del forjat.
Un altre aspecte és el poliment de la superfície. Una fricció excessiva entre la matriu i la peça pot impedir el flux de material i pot augmentar la càrrega de forja. Una preparació i lubricació adequades de la superfície poden ajudar a mantenir un flux de material constant.
El control del desgast de la matriu és tan crític com el control de la temperatura de forja, especialment en la fabricació d'alt volum, ja que ambdues coses poden afectar la repetibilitat.
Com s'ha de controlar la lubricació i el refredament?
Utilitzeu lubricació per controlar la fricció i la temperatura de la matriu.
La lubricació té dues funcions principals en moltes operacions de forja: controlar la fricció i ajudar a gestionar la transferència de calor entre la peça i la matriu.
El lubricant adequat depèn de la temperatura de forja, el material, el disseny de la matriu, l'equip i el mètode de producció. Aplicar massa poc lubricant pot augmentar la fricció i dificultar l'ompliment de la matriu. Una aplicació excessiva o inconsistent també pot crear problemes de procés.
L'objectiu no és utilitzar la quantitat màxima de lubricant, sinó establir un mètode d'aplicació repetible.
Per als components de producció, els operadors han de controlar els factors del procés de forja, com ara la cobertura de l'aplicació, el temps, la concentració si escau i l'estat de la superfície de la matriu. La consistència és particularment important perquè els canvis en la lubricació poden alterar el flux del metall i la càrrega de forja.
Gestionar el refredament després de la deformació.
El refredament comença tan bon punt el component forjat en calent surt de la fase de deformació. La velocitat de refredament pot influir en la microestructura final i en les tensions dins del component.
Per tant, les condicions de refredament s'han de seleccionar segons l'aliatge i els requisits posteriors del tractament tèrmic. El refredament incontrolat pot produir diferències de duresa indesitjables entre seccions gruixudes i primes o contribuir a tensions residuals i distorsió.
Les peces forjades grans requereixen una atenció especial perquè les seves superfícies es poden refredar considerablement més ràpid que els seus nuclis. Aquesta diferència pot afectar la uniformitat microestructural i l'estabilitat dimensional.
En lloc de tractar el refredament com un pas separat després del forjat, els fabricants haurien d'incloure'l en el disseny general del procés.
Quins tractaments posteriors al forjat augmenten el rendiment mecànic?
Utilitzeu un tractament tèrmic per aconseguir l'equilibri de propietats desitjat.
El tractament tèrmic sovint és essencial per aconseguir les propietats mecàniques finals d'un component forjat. La ruta adequada depèn de l'aliatge i de les especificacions requerides.
Per a acers adequats, es pot utilitzar el tremp i el reveniment per obtenir una combinació controlada de resistència i tenacitat. La normalització es pot utilitzar per refinar o homogeneïtzar la microestructura en determinades aplicacions. El recuit pot reduir la duresa i millorar la maquinabilitat quan cal.
Per als aliatges d'enduriment per precipitació, el tractament de solució, el tremp, l'envelliment o la seqüència de tractament relacionada adequats poden ser més rellevants.
El punt important és que el tractament tèrmic s'ha de dissenyar juntament amb la ruta de forja. L'operació de forja estableix l'historial de deformació del material, mentre que el tractament tèrmic modifica la microestructura i les propietats mecàniques resultants.
La temperatura, el temps de manteniment, la uniformitat del forn, el temps de transferència i la velocitat de refredament s'han de controlar d'acord amb les especificacions del material i els requisits del procés aplicables.
Aplicar tractaments superficials quan les condicions de servei ho requereixin.
Alguns components forjats requereixen més que una alta resistència a la massa. Les peces exposades a fatiga per contacte, desgast o càrrega superficial cíclica es poden beneficiar d'un tractament superficial adequat.
Processos com el granallat poden introduir tensions residuals de compressió beneficioses a la superfície. La nitruració o la carburació es poden utilitzar per a aliatges i aplicacions adequades on es requereix una superfície dura i resistent al desgast combinada amb un nucli més resistent.
Aquests tractaments no s'han de considerar com a solucions universals. La seva idoneïtat depèn de la composició del material, la geometria, les condicions de servei i les propietats mecàniques requerides.
L'objectiu és fer coincidir l'estat de la superfície amb els modes de fallada reals esperats durant el servei.
Com poden els fabricants verificar que els paràmetres de forja estan optimitzats?
Combina la monitorització de processos amb les proves mecàniques
L'optimització dels paràmetres ha d'estar recolzada per resultats mesurables. Una ruta de producció no s'ha de considerar optimitzada simplement perquè les peces semblin acceptables o compleixin els requisits dimensionals.
Segons el component i les especificacions, el control de qualitat pot incloure:
-
verificació de la composició química
-
inspecció dimensional
-
assaig de duresa
-
assaig de tracció
-
proves d'impacte quan calgui
-
examen metal·logràfic
-
proves per ultrasons
-
partícules magnètiques o altres mètodes d'inspecció de superfícies
-
registres de tractament tèrmic
-
documentació de traçabilitat
Les proves mecàniques ajuden a determinar si el material acabat compleix els requisits de propietat especificats. L'examen metal·logràfic pot proporcionar informació sobre l'estructura del gra i altres característiques microestructurals.
Per a peces forjades crítiques, les proves no destructives també poden ajudar a identificar discontinuitats internes o superficials que no es poden detectar només mitjançant inspecció visual.
Utilitzeu simulacions i processeu dades quan sigui necessari.
La simulació de processos assistida per ordinador pot ser útil a l'hora de dissenyar peces forjades complexes. Depenent del programari i dels requisits del projecte, la simulació pot ajudar els enginyers a avaluar el flux de material, l'ompliment de matrius, la càrrega de forja, la distribució de la temperatura i les possibles zones de defectes abans de la producció física.
La simulació no substitueix les proves pràctiques, però pot reduir la prova i l'error durant el desenvolupament de matrius i processos.
Les dades de producció també es poden utilitzar per identificar tendències. Si la temperatura de forja canvia gradualment, el desgast de la matriu augmenta o la càrrega de forja es mou fora de la finestra de procés establerta, el fabricant pot investigar la causa abans que el problema es converteixi en un problema de qualitat important.
Un procés estable és generalment més fàcil de controlar que un que depèn en gran mesura del criteri de l'operador.
Un flux de treball pràctic per optimitzar el procés de forja
Un flux de treball sistemàtic pot fer que l'optimització de paràmetres sigui més efectiva.
Primer, definiu els requisits de l'aplicació. Identifiqueu la resistència, la tenacitat, el rendiment a la fatiga, la duresa, les dimensions i l'estàndard de material aplicable requerits.
En segon lloc, seleccioneu un material adequat i confirmeu les seves característiques de forja. El material no s'ha de triar només segons la seva resistència nominal.
En tercer lloc, determineu el rang de temperatura d'escalfament i forja adequat. Tingueu en compte tant la temperatura inicial com la pèrdua de temperatura durant la transferència i la deformació.
En quart lloc, estableix la seqüència de deformació. Determina com es realitzarà, es retorçarà, s'estirarà o es donarà forma al toll abans de l'operació final amb la matriu.
Cinquè, seleccioneu un rang de velocitat de deformació i un equip de forja adequats. L'objectiu és una deformació estable en lloc de simplement una velocitat màxima.
Sisè, optimitzeu la geometria de la matriu, la lubricació i les condicions de refrigeració. Aquests factors influeixen directament en el flux de material, la càrrega de forja, la vida útil de la matriu i la consistència dimensional.
En setè lloc, seleccioneu el tractament tèrmic posterior al forjat necessari i definiu els controls del procés de forjat aplicables.
Finalment, verifiqueu els components acabats mitjançant inspecció dimensional, proves mecàniques, proves no destructives (NDT) i avaluació metal·logràfica quan calgui.
Aquest enfocament facilita la identificació de la relació entre els paràmetres del procés i les propietats finals. Si un component no compleix un requisit de resistència, per exemple, els enginyers poden investigar l'estat del material, l'historial de deformacions, el tractament tèrmic i les dades d'inspecció en lloc de canviar un paràmetre a cegues.
Què haurien de preguntar els compradors a un proveïdor de forja?
A l'hora d'obtenir components forjats, els compradors haurien de mirar més enllà de la capacitat del proveïdor per proporcionar una forma forjada. Un proveïdor competent hauria de poder explicar com el procés de fabricació compleix els requisits mecànics del component.
Algunes preguntes útils inclouen:
Quin mètode de forja es recomana per al component?
El proveïdor ha de poder explicar si és adequada la forja amb matriu oberta, amb matriu tancada, amb anell, amb premsa, amb martell o una altra via.
Com es controla la temperatura de forja?
Pregunteu si el proveïdor té finestres de temperatura definides i com es controlen les temperatures de la palanquilla, la matriu i el procés.
Com s'avalua el flux de materials?
Per a components crítics, els compradors poden preguntar com el proveïdor controla la deformació i el flux de gra i si s'utilitza la simulació de processos durant el desenvolupament.
Quin tractament tèrmic inclou?
El proveïdor ha d'identificar la via de tractament tèrmic proposada i explicar com es verificaran les propietats mecàniques finals.
Quins documents d'inspecció hi ha disponibles?
Depenent del projecte, els clients poden requerir certificats de materials, informes dimensionals, resultats de duresa, informes de proves mecàniques, registres de proves no destructives (NDT) i altra documentació de qualitat.
Com es controlen els lots de producció?
La traçabilitat és especialment important per als components utilitzats en aplicacions exigents. El proveïdor hauria de tenir un sistema clar per connectar la matèria primera, les operacions de forja, el tractament tèrmic, la inspecció i l'enviament final.
Per què és important el control de processos per als components forjats?
La resistència no es crea mitjançant un únic paràmetre de forja. És el resultat de la interacció entre la composició del material, l'escalfament, la deformació, el disseny de la matriu, el refredament, el tractament tèrmic i la inspecció.
Per exemple, un aliatge d'alta resistència pot no oferir el rendiment esperat si es forja fora del rang de temperatura adequat. De la mateixa manera, un disseny de matriu excel·lent no pot compensar un material inadequat o un tractament tèrmic inadequat.
És per això que els fabricants experimentats tracten la forja com un sistema de fabricació controlat en lloc d'una única operació de conformació. El procés s'ha de desenvolupar al voltant dels requisits de servei reals del component acabat.
Per als fabricants d'equips originals (OEM) i els compradors industrials, aquest enfocament també redueix la incertesa. Una ruta de fabricació documentada i repetible facilita el manteniment de propietats consistents d'un lot de producció al següent.
Conclusió
Optimitzar els paràmetres de forja per a la resistència requereix més que augmentar la temperatura de forja, la deformació o la velocitat de producció. Els millors resultats provenen de l'equilibri entre la selecció del material, la temperatura de forja, la quantitat de deformació, la velocitat de deformació, la geometria de la matriu, la lubricació, el refredament i el tractament tèrmic posterior al forja.
Un procés de forja ben dissenyat hauria de promoure un flux de material adequat, donar suport a una microestructura favorable, minimitzar el risc de defectes i aconseguir les propietats mecàniques requerides per l'aplicació final. La monitorització del procés, les proves mecàniques, les proves no destructives i l'avaluació metal·logràfica es poden utilitzar per verificar que els paràmetres seleccionats produeixen resultats consistents.
Per als compradors, la consideració més important no és simplement si un proveïdor pot produir un component forjat. El proveïdor ha de ser capaç d'explicar la ruta de fabricació, controlar els paràmetres crítics, proporcionar els registres d'inspecció adequats i ajustar el procés segons els requisits de material, geometria i servei del component.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd., fundada el 2001, ofereix solucions personalitzades de components metàl·lics que abasten la forja, la fosa i el mecanitzat. Amb les certificacions ISO 9001:2015 i API-7-1, tal com declara l'empresa, els seus serveis de fabricació i cadena de subministrament poden donar suport a projectes que requereixen un aprovisionament coordinat de materials, desenvolupament de processos, control de qualitat i gestió de lliuraments. Per a peces forjades personalitzades, treballar amb un proveïdor que pugui connectar els requisits de disseny amb la fabricació i la inspecció és un pas important per aconseguir un rendiment constant dels components. Poseu-vos en contacte amb nosaltres a metal@welongpost.com per descobrir com podem contribuir a l'èxit del vostre projecte.
FAQ
1: Quin és el factor més important per optimitzar els paràmetres de forja per a la resistència?
Tot i que tots els factors són importants, la selecció del material sovint es considera la més crucial, ja que estableix les bases del procés de forja i les propietats finals dels components.
2: Com afecta la temperatura de forja a la resistència del producte final?
La temperatura de forja influeix en el flux de material, el desenvolupament de la microestructura i el refinament del gra, cosa que afecta directament la resistència final del component forjat.
3: Pot el disseny de la matriu marcar realment una diferència significativa en la resistència de la peça forjada?
Sí, un disseny adequat de la matriu garanteix un flux uniforme de material, minimitza els defectes i promou una estructura òptima del gra, tot això contribueix a una millor resistència.
4: Quins són els beneficis dels tractaments tèrmics posteriors al forjat?
Els tractaments tèrmics poden millorar significativament la resistència, la duresa i altres propietats mecàniques alterant la microestructura del material.
referències
1. Smith, JR, i Johnson, KL (2018). Tècniques avançades de forja per a components d'alta resistència. Journal of Materials Processing Technology, 256, 112-125.
2. Zhang, Y., i Chen, X. (2019). Optimització dels paràmetres de forja per millorar les propietats mecàniques. International Journal of Advanced Manufacturing Technology, 100(5-8), 1523-1537.
3. Brown, AB, i Davis, CD (2020). Efecte del disseny de matrius sobre la resistència i la microestructura de les peces forjades. Ciència i Enginyeria de Materials: A, 772, 138705.
4. Wilson, EF, i Taylor, GH (2017). Tractaments tèrmics postforjats per a una major resistència en components aeroespacials. *Heat Treatment and Surface Engineering*, 2(3), 178-190.
5. Lee, SM, i Park, JK (2021). Influència de la velocitat de deformació en la microestructura i les propietats mecàniques dels aliatges forjats. Materials Characterization, 173, 110948.
6. Anderson, RT i Thompson, LS (2016). Tractaments superficials per millorar la resistència a la fatiga en peces forjades. Surface and Coatings Technology, 307, 462-475.

Share your inquiry, get the quotation accordingly!

Xina WELONG: el vostre soci de confiança en solucions metàl·liques

