En què es compara la fosa d'inversió amb la fosa de sorra per a peces de precisió?
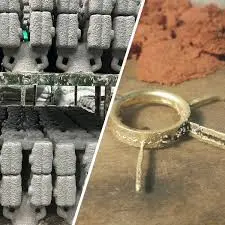
Quan es tracta de peces metàl·liques de precisió que han d'estar dins de 0.005 polzades de les seves dimensions originals, la fosa per inversió és la millor opció perquè ofereix toleràncies molt més ajustades i acabats superficials més suaus que la fosa en sorra. El mètode de cera perduda crea formes complexes amb poc mecanitzat addicional, mentre que la fosa en sorra és la manera més rendible de fabricar peces més grans i senzilles. Quan els responsables de compres entenen aquestes diferències bàsiques, poden triar el millor mètode de producció per a les seves necessitats individuals.
Visió general de la fosa d'inversió i Fosa de sorra
La fosa de precisió de metalls és una part important de la indústria moderna perquè fabrica peces per a tot, des de motors de reacció fins a implants mèdics. Hi ha dos mètodes principals de fosa en aquest àmbit: la fosa de inversió i la fosa de sorra. Cadascun té els seus propis avantatges per a diferents tipus de fabricació.
Definició del procés de cera perduda
La fosa per inversió, també coneguda com a mètode de "cera perduda", fabrica peces cobrint un disseny de cera amb un material d'argila fràgil. Un cop la porcellana s'endureix, la cera es fon, deixant un forat que s'adapta a la forma de la peça final. Aquest forat s'omple amb metall fos, que s'endureix. A continuació, es treu la closca d'argila per mostrar una peça de precisió que té gairebé la forma d'una xarxa.
Comprensió dels fonaments de la fosa en sorra
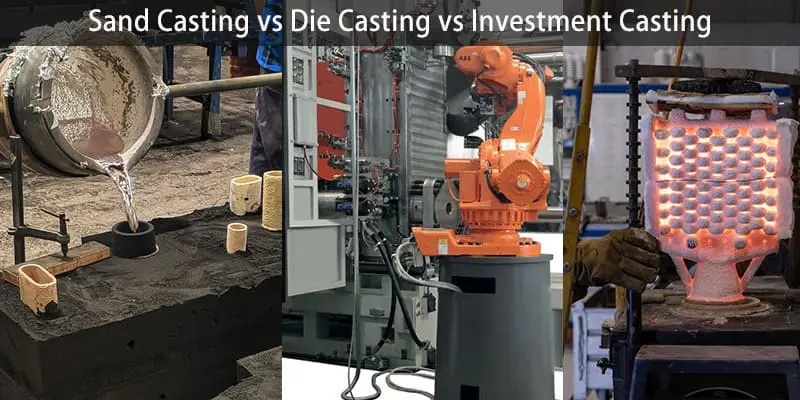
Els motlles es fabriquen empaquetant sorra al voltant d'un disseny mitjançant la fosa en sorra. El disseny, que normalment és de metall o fusta, es treu després que la sorra s'endureixi, deixant un forat on s'introdueix el metall fos. Aquest mètode senzill funciona tant per a peces grans com per a peces pesades, i no requereix moltes eines complicades. La fosa en sorra encara s'utilitza per a moltes coses, com ara cossos de vàlvules, carcasses de bombes, blocs de motor i peces estructurals que poden suportar alguns errors.
Requisits de precisió en totes les indústries
Les empreses aeroespacials necessiten peces amb acabats superficials inferiors a 125 micropolzades de Ra i marges tan petits com ±0.003 polzades. Per a implants i eines quirúrgiques, les empreses que fabriquen dispositius mèdics necessiten materials biocompatibles que s'han de fondre amb especificacions exactes. Quan fabriquen cotxes, els proveïdors han d'equilibrar la necessitat de precisió amb el cost de fabricar molts cotxes. Diferents necessitats determinen el mètode de fosa que s'utilitza, perquè fins i tot petits canvis en les dimensions poden afectar la seguretat, el rendiment i el compliment de les normes en situacions greus.
Comparació de processos tècnics i capacitats materials
Els canvis en el funcionament tècnic d'aquests mètodes de fosa tenen un efecte directe en la qualitat de les peces, l'elecció dels materials i el temps que es triga a fabricar-les. Conèixer aquestes diferències entre els processos ajuda els enginyers i els agents de compres a adaptar la tecnologia de fosa adequada a les necessitats de la peça.
Passos del procés de fosa d'inversió
El primer pas en el procés de fosa per injecció és fer un patró. A continuació, es fan còpies de cera mitjançant emmotllament per injecció amb eines metàl·liques o impressió 3D. Aquests dissenys es connecten a un sistema de canals per crear un conjunt que sembla un arbre. La peça es submergeix repetidament en una pasta ceràmica i sorra fina, cosa que crea diverses capes de closca. La impressió negativa es fa quan l'autoclau fon la cera de la ceràmica després que s'hagi assecat completament. La closca buida s'escalfa a altes temperatures per fer-la resistent i, a continuació, s'hi aboca metall líquid mitjançant succió, gravetat o pressió.
Flux de treball del procés de fosa en sorra
Per a l'interior, s'hi posen els nuclis, s'acoblen les meitats del motlle i el metall líquid flueix a través d'una sèrie de portes. Un cop la fosa s'ha refredat, el motlle de sorra es trenca i es reutilitza, mentre que la fosa es neteja i s'acaba. Aquest mètode permet fer canvis al disseny fàcilment i pot manipular peces que pesen des d'unes poques unces fins a diverses tones. El temps de configuració sol ser més ràpid que amb la fosa de inversió , però l'acabat superficial i la precisió de les dimensions encara estan limitats per la mida i la densitat dels grans de sorra.
Compatibilitat de materials i selecció d'aliatges
Ambdós tipus de fosa es poden utilitzar en una àmplia gamma de metalls, però la fosa d'inversió sol funcionar millor amb materials d'alt rendiment. La fosa d'inversió és una manera de fer superaliatges com Inconel i Hastelloy, que s'utilitzen en situacions d'altes temperatures, així com tipus d'acer inoxidable que no s'oxiden, aliatges de titani per a peces de vol i aliatges d'alumini per a estructures que necessiten ser lleugeres. Per a usos comercials generals, la fosa en sorra funciona bé amb ferro gris i mal·leable, acers al carboni i de baix aliatge, alumini i aliatges de bronze.
Toleràncies dimensionals i punts de referència de qualitat superficial
Amb acabats superficials que van de 63 a 125 micropolzades de Ra tal com es fan, la fosa d'inversió sol obtenir toleràncies lineals de 0.003 a 0.005 polzades per polzada. Aquestes característiques fan que el tall addicional sigui menys necessari o innecessari en moltes situacions. Per obtenir superfícies precises, la fosa en sorra sol donar resultats amb toleràncies de ±0.030 a ±0.060 polzades i acabats superficials de 250 a 500 micropolzades de Ra. Necessiteu peces de fosa en sorra personalitzades? Poseu-vos en contacte amb nosaltres ara per obtenir un servei de pressupost ràpid.
Avantatges i limitacions: entendre les opcions
A l'hora d'escollir entre mètodes de fosa, cal tenir en compte els seus avantatges i inconvenients i com s'adapten a les necessitats de la feina. Tots dos mètodes són importants per a una fabricació precisa, però s'utilitzen millor per a coses molt diferents.
Punts forts de la fosa d'inversió
El mètode de la cera perduda és excel·lent per fabricar peces amb passatges interns complicats, parets de fins a 0.015 polzades i característiques exteriors complexes que altres mètodes no podrien fer o amb les quals no funcionarien bé. Aquest mètode elimina les línies de divisió i les rebaixes, cosa que redueix el treball d'acabat i alhora aconsegueix una gran qualitat superficial directament del motlle. S'utilitza entre el 85 i el 95% del material, cosa que redueix els residus i el cost dels materials per a metalls cars. Gairebé qualsevol metall que es pugui fabricar es pot utilitzar en aquest mètode, des de metalls valuosos fins a superaliatges refractaris.
Restriccions de la fosa d'inversió
El problema més gran és el cost, sobretot per a petites produccions. Els preus de les peces són més alts que amb la fosa en sorra a causa de la necessitat d'eines especialitzades, refractaris i aglutinants cars, múltiples passos per construir cada closca i molta feina. Els terminis de lliurament en el sector solen ser d'entre 8 i 16 setmanes, però alguns proveïdors especialitzats han reduït el temps que es triga a fabricar alguna cosa a només una setmana.
Avantatges de fosa de sorra
La fosa en sorra és molt flexible; es pot utilitzar per fabricar coses que van des d'unces fins a desenes de tones sense haver de fer grans canvis en el procés. Els costos de fabricar les primeres eines no són massa elevats perquè els dissenys es poden fer amb materials barats i no cal que siguin tan precisos com les eines de fosa d'inversió. El mètode permet fer canvis ràpids en dissenys i prototips, i és fàcil crear nous patrons. La fosa en sorra és una manera econòmica de fabricar moltes coses, sobretot quan les formes són simples i les toleràncies són suficients.
Limitacions de la fosa en sorra
L'acabat superficial i la precisió de la mesura no estan a l'altura dels estàndards de la fosa d'inversió, per la qual cosa cal fer molta feina addicional per arreglar-los. La línia on es troben les dues meitats del motlle provoca rebaixes que cal eliminar, i els grans de sorra es poden enganxar a la superfície de la fosa. Durant la fosa de metall, els nuclis interns es poden moure, cosa que pot provocar canvis de mida.
Exemples d'aplicacions del món real
Una gran empresa aeronàutica tenia problemes per fabricar peces complicades de carcassa de turbina que havien de tenir parets primes, forats de refrigeració a l'interior i la capacitat de mantenir la mateixa mida a temperatures molt altes. En comparació amb la fabricació a partir de barres, la fosa per inversió produïa peces amb toleràncies de 0.005 polzades amb poc tall. Per exemple, una empresa que fabrica maquinària agrícola necessita carcasses d'engranatges grans.
Comparació de costos, terminis de lliurament i flexibilitat de producció
L'elecció del mètode de fosa es veu molt afectada per factors com el cost i la disponibilitat. Quan compren peces de precisió de línies de subministrament globals, els responsables de compres han de tenir en compte tant la inversió original com els costos totals al llarg de la vida útil del producte.
Inversió en eines i economia per peça
Els motlles de modelat per a la fosa d'inversió poden costar entre 3,000 i 25,000 dòlars, segons la seva complexitat i el nombre de cavitats que contenen. Aquests costos es reparteixen en un nombre més gran de peces, cosa que fa que el mètode sigui més assequible quan es fabriquen de més de 500 a 1,000 peces cada any. La precisió redueix els processos addicionals, cosa que redueix els costos de mecanitzat i equilibra els costos de fosa més elevats. Els models per a la fosa en sorra costen entre 500 i 5,000 dòlars, i com que no necessiten tantes eines, són més fàcils d'utilitzar per a prototips i petites quantitats.
Expectatives del calendari de producció
Els processos de fosa per inversió solen durar entre 8 i 16 setmanes, començant amb l'acceptació del patró i acabant amb el lliurament de les peces acabades. Aquest temps inclou la millora del patró, la fabricació de la carcassa, les proves de fosa i la comprovació de la qualitat. Per a vendes repetides, els venedors establerts amb mètodes provats poden reduir els terminis de lliurament a 4 a 6 setmanes. La producció inicial és més ràpida amb la fosa en sorra; els primers articles se solen lliurar en un termini de dues a quatre setmanes.
Flexibilitat i escalabilitat de la mida del lot
La fosa d'inversió és rendible per a produccions mitjanes o altes, normalment entre 100 i 10,000 peces a l'any. Tanmateix, per a algunes peces aeroespacials d'alt valor, la fosa d'inversió és la millor opció per a quantitats inferiors a 50 peces. Un cop s'ha demostrat que les eines funcionen, el procés es pot ampliar fàcilment i la qualitat es manté igual d'una producció a la següent. La fosa en sorra és molt flexible i es pot utilitzar per a qualsevol cosa, des d'una sola mostra fins a desenes de milers d'unitats. Això la fa perfecta per a situacions on la demanda canvia ràpidament.
Consideracions de disseny i aplicacions industrials per a peces de precisió
Optimitzar el disseny d'una peça per al mètode de fosa escollit condueix a resultats de millor qualitat i costos més baixos. Durant la fase de planificació, els enginyers han de tenir en compte les limitacions específiques del procés per evitar problemes durant la producció.
Optimització del disseny per a la fosa d'inversió
El mètode de la cera perduda permet que un sol component tingui geometries complicades com ara socavaments, passatges interns i diferents seccions de paret. Per obtenir els millors resultats, el gruix de la paret ha d'estar entre 0.030 i 0.250 polzades, amb canvis modestos per evitar que s'acumuli la tensió en un sol lloc. Són possibles angles d'esborrany tan baixos com de 0 a 1 grau, cosa que significa que cal eliminar menys material. Els dissenyadors poden afegir noms, números de peça i característiques útils directament a les peces de fosa, de manera que no calgui tornar-les a marcar. Per evitar elevacions de tensió i assegurar-se que el metall flueixi suaument, les cantonades interiors afilades han de tenir radis d'almenys 0.015 polzades. inici del muntatge i augmenta la fiabilitat.
Pautes de disseny de fosa en sorra
Es poden fondre mides més grans i peces pesades en sorra, però es necessiten angles d'esborrany d'1 a 3 graus per eliminar el patró sense danyar el motlle de sorra. La part més prima de la paret sol estar entre 0.125 i 0.250 polzades, però això pot variar segons el metall i la mida de la peça. Els filetes i les corbes han de ser grans, com a mínim 0.125 polzades, perquè el metall es pugui moure suaument i hi hagi menys tensió tèrmica quan se solidifica.
Aplicacions aeroespacials i de defensa
Quan la reducció de pes, la precisió dimensional i el rendiment del material són crucials, la fosa d'inversió controla la producció de components d'avions. La capacitat del procés per crear superaliatges resistents a la calor amb canals de refrigeració complexos s'utilitza per fabricar pales de turbines, bastidors estructurals, peces del sistema de combustible i peces del tren d'aterratge. Per a aquests usos, necessiteu la certificació ISO 9001:2015, sistemes de control de qualitat aeroespacial AS9100 i documentació completa que mostri d'on prové el producte.
Fabricació de dispositius mèdics
La biocompatibilitat i la precisió de la fosa d'inversió s'utilitzen en dispositius mèdics, eines quirúrgiques i peces d'equips de diagnòstic. Els implants ortopèdics fets de titani i metalls de crom-cobalt poden tenir formes complicades que ajuden a fusionar l'os i, alhora, compleixen els estàndards de la FDA. Per evitar que la carn es faci malbé, les peces de les eines quirúrgiques han de ser resistents a la corrosió, tenir mesures precises i superfícies llises.
Automotor Implementacions a la indústria
Els fabricants d'automòbils utilitzen tots dos processos de fosa, segons les necessitats de la peça. La fosa d'inversió s'utilitza per fabricar peces per a sistemes de contaminació, transmissions i carcasses de turbocompressors que han de tenir una mida estable i formes internes complexes. La fosa en sorra és la millor opció per fabricar blocs de motor, culates, peces de suspensió i peces estructurals que han de ser petites i barates.
Enfocaments emergents de fabricació híbrida
Per fer les millors peces, la fabricació moderna i precisa utilitza cada cop més la fosa, la fabricació additiva i el mecanitzat CNC. Les mostres de fosa d'inversió ràpida es poden fer amb models de cera impresos en 3D en lloc d'eines cares.
Triar el vostre soci de fabricació de fosa d'inversió
L'elecció del proveïdor adequat té un gran efecte en la qualitat de les peces, la fiabilitat de l'enviament i el cost total de propietat. Per trobar socis que puguin satisfer tant les necessitats científiques com les empresarials, els experts en compres han de tenir en compte diversos factors.
Avaluació de les capacitats dels proveïdors
El coneixement del procés, la sofisticació de la màquina i els mètodes de qualitat dels proveïdors de fosa d'inversió varien molt. Quan busqueu possibles socis, esbrineu quanta experiència tenen amb materials i peces similars a les que necessiteu. Demaneu documentació del flux de procés que mostri com gestionen factors importants com ara la construcció de la carcassa, el desparafinat, la temperatura d'ompliment del metall i les velocitats de refredament. Certificacions de qualitat com ara ISO 9001:2015, AS9100 per a avions o ISO 13485 per a productes mèdics mostren que els sistemes de gestió fa temps que existeixen.
Consideracions sobre l'aprovisionament global
La Xina s'ha convertit en un centre important per a la fabricació de peces de fosa precises, amb tecnologia avançada disponible a preus raonables. Welong, que va començar el 2001, és un gran exemple de com la fabricació xinesa ha canviat al llarg dels anys per centrar-se en una producció d'alta precisió i alta qualitat per als mercats industrials de tot el món. Si compreu a un proveïdor de fora dels Estats Units, assegureu-vos que els seus estàndards de qualitat siguin els mateixos que els dels productors locals i que tinguin controls de procés i mètodes d'inspecció escrits.
Mètodes de verificació i garantia de qualitat
Abans d'acceptar grans quantitats de producció, sol·liciteu que es comprovin les dimensions, l'anàlisi dels metalls i la resistència mecànica de les mostres de motlle. Reviseu el pla de control de qualitat del proveïdor, que ha d'incloure la freqüència de comprovació, com calibrar les eines de mesura i com gestionar les no conformitats. Quan pugueu, aneu a les fàbriques per veure com es fabriquen les coses i fer-vos una idea de com ho fa el grup. Els serveis d'inspecció de qualitat de tercers ofereixen comprovacions independents per a situacions en què els productes provenen d'altres països.
Conclusió
L'elecció entre la fosa de inversió i la fosa de sorra depèn de la precisió que necessiteu de les peces, de quantes heu de fabricar, de quants diners teniu i de la complexitat del pla. Per a peces més grans i menys complicades que només necessiten toleràncies raonables, la fosa de sorra és una opció rendible. Els gerents de compres en indústries difícils poden estalviar temps i diners treballant amb venedors experimentats que saben com satisfer les necessitats tècniques i mantenir uns estàndards de qualitat estrictes. Fer una elecció informada sobre el mètode de fosa té un efecte directe sobre l'eficiència en la fabricació de la peça, el seu bon funcionament i el seu cost durant tota la seva vida útil. Necessiteu peces de fosa de sorra personalitzades? Poseu-vos en contacte amb nosaltres ara per obtenir un servei de pressupost ràpid.
FAQ
Quins nivells de tolerància poden assolir de manera realista la fosa per inversió en comparació amb la fosa en sorra?
La fosa d'inversió sovint manté toleràncies lineals de 0.003 a 0.005 polzades per polzada i acabats superficials de 63 a 125 micropolzades de Ra tal com es va fosar. Per obtenir característiques precises, cal un tall secundari després de la fosa en sorra, que normalment dóna resultats dins de ±0.030 a ±0.060 polzades i amb superfícies de 250 a 500 micropolzades de Ra. Quan es requereixen estàndards estrictes, aquestes diferències tenen un gran efecte en el cost total de producció.
Com es comparen els terminis de producció entre aquests mètodes de fosa?
La fosa de cera percoladora sol trigar entre 8 i 16 setmanes per a la primera tirada de producció, però els proveïdors eficients poden completar les comandes en 4 a 6 setmanes. Els primers productes fabricats per fosa en sorra solen estar llestos en dues o quatre setmanes, però es poden fabricar més ràpidament si cal immediatament. Les formes complexes i els controls de qualitat fan que tots dos processos triguin més, independentment del mètode escollit.
Quins materials funcionen millor amb cada procés de fosa?
Quan es tracta de superaliatges, acers inoxidables, aliatges de titani i aliatges d'alumini amb qualitats mecàniques exigents, la fosa d'inversió és la millor opció. El ferro gris i dúctil, els acers al carboni i els aliatges d'alumini populars es poden fabricar bé en sorra. L'elecció del material es basa en les condicions de treball úniques, les necessitats mecàniques i els factors de cost de cada aplicació.
Associa't amb Welong per a solucions de fosa de precisió
Welong fa més de 20 anys que es dedica a la cadena de subministrament i disposa de sistemes de qualitat aprovats per la norma ISO 9001:2015. Poden ser el vostre proveïdor de confiança de fosa d'inversió per a peces de precisió complexes. El nostre equip d'enginyeria utilitza AutoCAD, Pro-Engineering i Solidworks per millorar les idees perquè es puguin fer realitat. Treballen a partir dels vostres models o mostres. Fabriquem peces metàl·liques personalitzades per a clients d'Europa, Amèrica del Nord i la regió Àsia-Pacífic que treballen en avions, automòbils, perforació de petroli i dispositius mèdics. Envieu-nos un correu electrònic a metal@welongpost.com per parlar de les vostres necessitats de fosa de precisió i obtenir una anàlisi tècnica completa juntament amb un preu raonable. El nostre historial amb més de 100 fabricants industrials demostra que estem dedicats a la qualitat, el lliurament puntual i el contacte obert en totes les etapes d'un projecte.
referències
1. Brown, JR (2019). «Manual del foner ferros de Foseco», 11a edició, Butterworth-Heinemann.
2. Beeley, PR i Smart, RF (2020). «Fosa d'inversió: principis i aplicacions en la fabricació moderna», Institut de Materials, Minerals i Mineria.
3. Campbell, J. (2018). «Manual complet de fosa: processos, tècniques i disseny de fosa de metalls», 2a edició, Butterworth-Heinemann.
4. ASM International (2021). «Disseny i rendiment de la fosa», ASM Handbook Volum 15: Fosa, ASM International.
5. Flemings, MC (2017). «Processament de solidificació en fosa de metalls: fonaments i aplicacions», Sèrie de Transaccions Metal·lúrgiques.
6. Jones, S. i Yuan, C. (2020). «Tecnologies de fosa de precisió per a aplicacions aeroespacials: anàlisi comparativa de processos», Journal of Manufacturing Science and Engineering, vol. 142, número 8.

Share your inquiry, get the quotation accordingly!

Xina WELONG: el vostre soci de confiança en solucions metàl·liques

