Fundició a pressió per gravetat vs. fundició a sorra: precisió i acabat superficial
En la majoria d'entorns industrials, la qualitat de l'acabat superficial és el que marca la diferència entre la fosa a pressió per gravetat i la fosa a sorra per fabricar peces metàl·liques precises. La fosa a pressió per gravetat té mesures més precises, amb valors de Ra entre 1.6 i 3.2 μm. La fosa a sorra, en canvi, crea superfícies més dures, amb valors de Ra entre 12.5 i 25 μm. Aquesta diferència bàsica afecta tot, des de la necessitat de tall fins al rendiment del producte acabat. Això fa que l'elecció del mètode de fosa sigui molt important per a les empreses que fabriquen cotxes, avions i dispositius mèdics que volen obtenir la millor relació qualitat-cost.
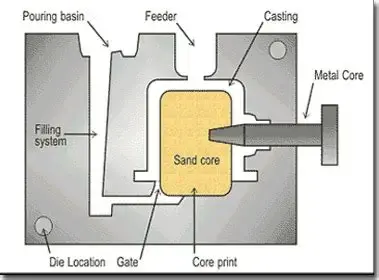
Comprensió de les principals diferències de fabricació
La distinció entre aquests mètodes de fosa rau en el seu enfocament fonamental per a la solidificació del metall. La fosa en sorra utilitza motlles d'un sol ús creats a partir de mescles de sorra enllaçades, mentre que la fosa a pressió per gravetat utilitza motlles permanents d'acer o ferro dissenyats per a un ús repetit.
Tres diferències bàsiques en la fabricació:
- Composició del material del motlle: els motlles de sorra utilitzen sorra de sílice amb aglutinants, els motlles permanents utilitzen acer d'alta qualitat
- Característiques de transferència de calor: els motlles metàl·lics extreuen la calor de 5 a 10 vegades més ràpid que la sorra
- Metodologia de producció: la fosa a la sorra crea nous motlles per peça, la fosa a pressió reutilitza eines permanents
Els motlles de fosa en sorra assoleixen temperatures d'uns 1200 °C durant la colada d'alumini, amb velocitats de refredament de 2-5 °C per segon. Els motlles de fosa a pressió per gravetat funcionen a 200-300 °C, generant velocitats de refredament de 10-50 °C per segon. Aquesta solidificació accelerada afecta directament l'estructura del gra i les característiques de la superfície.
Comparació del control de temperatura:
- Fundició en sorra: preescalfament del motlle a 150-200 °C
- Fundició per gravetat: temperatura del motlle 250-350 °C
Si necessiteu prototipatge ràpid o components únics, la fosa en sorra ofereix una major flexibilitat per als canvis de disseny.
Anàlisi de precisió: comparació de la precisió dimensional
Les toleràncies dimensionals revelen diferències de rendiment significatives entre aquests processos de fabricació. Les dades de la indústria mostren que la fosa a pressió per gravetat aconsegueix toleràncies de ±0.2-0.5 mm per a la majoria de geometries, mentre que la fosa a sorra normalment ofereix una precisió de ±1.0-2.0 mm.
Capacitats de tolerància mesurades:
| Interval de dimensions | Funció a pressió per gravetat | Fosa de sorra |
|---|---|---|
| 50-100mm | ± 0.25mm | ± 1.2mm |
| 100-300mm | ± 0.35mm | ± 1.8mm |
| 300-500mm | ± 0.50mm | ± 2.5mm |
Les taxes de contracció lineal difereixen substancialment a causa dels entorns de refredament controlats per fosa a pressió per gravetat . Els aliatges d'alumini en motlles permanents es contrauen uniformement entre l'1.2 i l'1.5%, en comparació amb l'1.5 i el 2.1% en motlles de sorra, on el refredament desigual crea variacions dimensionals.
Mesures de repetibilitat en tirades de producció de 1000 peces:
- Fundició per gravetat: desviació estàndard 0.08 mm
- Fundició en sorra: desviació estàndard 0.32 mm
La consistència del gruix de la paret demostra un altre avantatge de precisió. La fosa a pressió per gravetat manté una variació de gruix de ±0.3 mm, mentre que la fosa a pressió per sorra mostra una desviació de ±0.8 mm a causa del desplaçament del motlle i l'erosió durant el vessament. Si necessiteu components que requereixin un mecanitzat secundari mínim, la fosa a pressió per gravetat ofereix la consistència dimensional essencial per a una producció rendible.
Qualitat de l'acabat superficial: mètriques de rendiment tècnic
La mesura de la qualitat de l'acabat superficial mostra que els mètodes de fosa són molt diferents. La rugositat mitjana (Ra) de les superfícies fetes per fosa a pressió per gravetat és d'entre 1.6 i 6.3 μm, mentre que el rang per a la fosa en sorra és d'entre 12.5 i 50 μm, en funció de la mida dels grans de sorra i dels sistemes aglutinants utilitzats.
Dades de rugositat superficial mesurades:
Rendiment de la fosa a pressió per gravetat:
- Ra tal com es va colar: 2.5–4.0 μm
- Ra després del mecanitzat: de 0.8 a 1.6 μm
- 85 a 95 HB per a la superfície
- Nivells de porositat: inferiors al 2% en volum
Característiques de la fosa en sorra:
- Ra tal com es va colar: 15–35 εm
- Ra després del mecanitzat: de 3.2 a 6.3 μm
- 75 a 85 HB per a la duresa superficial
- del 3 al 8 per cent en volum de porositat
L'anàlisi de la microestructura mostra que la fosa a pressió per gravetat produeix mides de gra de 50-100 micres, en comparació amb les 150-300 micres de la fosa a sorra. Les estructures de gra més fi contribueixen directament a millorar la integritat superficial i les propietats mecàniques.
Comparació de defectes superficials:
- 40% menys de porositat gasosa en motlles fixos
- 60% menys de contingut d'inclusions quan s'utilitzen motlles metàl·lics
- Els defectes de tancament en fred es produeixen un 80% menys sovint
El refredament ràpid inherent al procés de fosa a pressió per gravetat minimitza l'espaiat dels braços dendrítics, creant capes superficials més denses. Aquest avantatge metal·lúrgic es tradueix en una resistència a la fatiga i una protecció contra la corrosió superiors. Si necessiteu components que compleixin els requisits de superfície de dispositius aeroespacials o mèdics, la fosa a pressió per gravetat proporciona la base de qualitat necessària per a aplicacions crítiques.
Anàlisi de costos: consideracions econòmiques per a aplicacions industrials
Les estructures de costos de fabricació per a la fosa a pressió per gravetat difereixen significativament entre els mètodes de fosa, cosa que influeix en l'economia del projecte en diversos volums de producció. Les inversions inicials en utillatges per a la fosa a pressió per gravetat oscil·len entre els 15,000 i els 150,000 dòlars, mentre que els costos dels patrons de fosa a sorra solen oscil·lar entre els 2,000 i els 25,000 dòlars.
L'anàlisi del punt d'equilibri revela els llindars de volum:
| Volum de producció | Cost/peça de fosa a pressió per gravetat | Cost/peça de fosa en sorra |
|---|---|---|
| Peces 100 | $185 | $95 |
| Peces 500 | $75 | $78 |
| Peces 1,000 | $45 | $72 |
| Peces 5,000 | $28 | $68 |
Els costos laborals afavoreixen els processos de motlle permanent a causa del potencial d'automatització. Els temps de cicle de fosa a pressió per gravetat oscil·len entre els 3 i els 8 minuts, mentre que la fosa a la sorra requereix entre 15 i 45 minuts, inclosa la preparació del motlle. Aquest avantatge de productivitat s'agreuja amb l'augment del volum.
Impactes en els costos d'operació secundaris:
- Rendiments de mecanitzat: reducció del 50-70% amb fosa a pressió
- Preparació de la superfície: es requereix un 60% menys de treball d'acabat
- Inspecció de qualitat: un 40% menys de taxes de rebuig
La fosa a pressió per gravetat té un retorn del 85-95%, mentre que la fosa a sorra només obté un 65-80% a causa de la necessitat d'un sistema de comporta i la producció de ferralla. Una anàlisi del consum d'energia mostra que els motlles permanents utilitzen entre un 30 i un 40% menys d'energia per quilogram de fosa acabada. Això ajuda a assolir els objectius de producció sostenible alhora que redueix els costos. Si necessiteu fabricar més de 500 unitats a l'any i teniu uns estàndards de qualitat elevats, la fosa a pressió per gravetat és la millor opció perquè redueix el cost total de propietat.
Idoneïtat de l'aplicació: requisits específics de la indústria
Diferents indústries prioritzen diferents característiques de rendiment, fent que la selecció del mètode de fosa depengui de l'aplicació. Els components aeroespacials exigeixen un acabat superficial i una precisió dimensional excepcionals, cosa que afavoreix la fosa a pressió per gravetat per a aplicacions crítiques.
Aplicacions a la indústria de l'automoció:
- Blocs de motor: Fundició en sorra per a geometries complexes
- Components de la roda: Fundició a pressió per gravetat per a una qualitat superficial
- Casos de transmissió: selecció del mètode en funció del volum de producció
- Peces de suspensió: Fundició a pressió per a la resistència a la fatiga
Els equips de perforació de petroli i gas requereixen propietats metal·lúrgiques robustes. La fosa en sorra s'adapta a geometries grans i complexes típiques de la maquinària de perforació, mentre que la fosa a pressió per gravetat s'adapta a components de precisió més petits com ara cossos de vàlvules i accessoris.
Consideracions sobre la fabricació de dispositius mèdics:
- Biocompatibilitat fosa a pressió per gravetat requisits afavoreixen la colada en atmosfera controlada
- Les toleràncies de precisió són essencials per als components de l'implant
- Acabat superficial crític per a l'eficàcia de l'esterilització
- La traçabilitat exigeix propietats materials consistents
Les aplicacions industrials d'alta gamma cada cop més especifiquen la fosa a pressió per gravetat per a components que requereixen una porositat mínima. L'entorn de solidificació controlat produeix propietats mecàniques superiors essencials per a aplicacions crítiques per a la seguretat.
Factors de complexitat del disseny:
- Sotallats: La fosa en sorra ofereix una major flexibilitat
- Seccions primes: els motlles permanents excel·leixen amb parets <3 mm
- Canals de refrigeració interns: els nuclis de sorra permeten geometries complexes
- Texturització de la superfície: els motlles metàl·lics proporcionen patrons consistents
Si necessiteu components per a indústries regulades amb estàndards de qualitat estrictes, la fosa a pressió per gravetat, d'acord amb els requisits ISO 9001:2015, proporciona el control de fabricació necessari per a la documentació de compliment.
Capacitats avançades de fosa a pressió per gravetat de Welong
Avantatges de la fosa a pressió per gravetat de Welong:
- La gestió de qualitat certificada segons la ISO 9001:2015 garanteix que els estàndards de producció siguin els mateixos en tots els processos i que hi hagi prou documentació per a les necessitats de traçabilitat.
- AutoCAD, Pro-Engineering i SolidWorks s'utilitzen per a suport d'enginyeria avançat, optimització de dissenys i desenvolupament de dibuixos a partir de mostres o requisits de clients.
- Coneixements d'utillatges de precisió i experiència en el disseny de motlles permanents per al seu ús en avions, dispositius mèdics i automòbils que necessiten toleràncies ajustades i una textura suau.
- Es pot utilitzar una àmplia gamma de materials, com ara aliatges d'alumini, aliatges de zinc i metalls especials. La composició química i les propietats mecàniques d'aquests materials es poden analitzar completament.
- La gestió integrada de la cadena de subministrament ofereix un servei complet des de la primera consulta de disseny fins al control de qualitat final i la coordinació dels enviaments internacionals.
- Més de 100 clients a Europa, Amèrica del Nord i la regió Àsia-Pacífic els han contractat per a treballs en automoció, perforació de petroli, aeronaus i tractament mèdic d'alta gamma.
- Mètodes avançats de control de qualitat amb mesures de dimensions, rugositat superficial, porositat i anàlisi metal·lúrgica garanteixen que es compleixin els estàndards internacionals.
- El prototipatge ràpid permet fer peces de mostra ràpidament i assegurar-se que la idea funciona abans de començar la producció completa.
Conclusió
Al final, l'elecció entre la fosa a pressió per gravetat i la fosa a sorra es redueix a com de bé s'equilibren els requisits de precisió, els requisits d'acabat superficial, els volums de producció i els costos. La fosa a pressió per gravetat funciona millor quan es necessiten mesures precises, una superfície llisa i una qualitat uniforme en volums de producció mitjans o alts. El cost de les eines és més alt al principi, però a la llarga s'amortitzen reduint la necessitat de mecanitzat, millorant les qualitats del material i fent que la producció sigui més eficient. La fosa a sorra continua sent una bona opció per a formes complicades, lots petits i situacions en què les preocupacions sobre els costos inicials són més grans que la necessitat de precisió. Conèixer aquestes diferències bàsiques us ajuda a prendre decisions intel·ligents que milloren els resultats de fabricació alhora que compleixen els estàndards de la indústria i els objectius de rendiment.
Associa't amb Welong per a solucions superiors de fosa a pressió per gravetat
Welong combina més de 20 anys d'experiència en fabricació i capacitats avançades de fosa a pressió per gravetat per oferir components de precisió que compleixin els requisits industrials més exigents. Els nostres processos certificats ISO 9001:2015 garanteixen una qualitat constant, mentre que el nostre equip d'enginyeria experimentat optimitza els dissenys per a un acabat superficial superior i una precisió dimensional. Com a proveïdor de confiança de fosa a pressió per gravetat que serveix a les indústries de l'automoció, l'aeroespacial i els dispositius mèdics a Europa, Amèrica del Nord i els mercats de la regió Àsia-Pacífic, transformem les vostres especificacions en components metàl·lics d'alt rendiment. Poseu-vos en contacte amb el nostre equip a metal@welongpost.com per parlar dels vostres requisits de fosa de precisió i descobrir com la nostra excel·lència en fabricació demostrada ofereix la qualitat i la fiabilitat que exigeixen les vostres aplicacions.
referències
1. Campbell, John. «Manual complet de fosa: processos de fosa de metalls, metal·lúrgia, tècniques i disseny». Butterworth-Heinemann, 2015.
2. Beeley, Peter. «Tecnologia de foneria». Butterworth-Heinemann, 2001.
3. Comitè del Manual Internacional de l'ASM. «Manual de l'ASM, volum 15: càsting». ASM International, 2008.
4. Brown, John R. «Manual del foner de Foseco: fets, xifres i fórmules». Butterworth-Heinemann, 2000.
5. Stefanescu, Doru Michael. «Ciència i enginyeria de la solidificació de la fosa». Springer International Publishing, 2015.
6. Davis, Joseph R. «Alumini i aliatges d'alumini: manual especialitzat». ASM International, 1993.

Share your inquiry, get the quotation accordingly!

Xina WELONG: el vostre soci de confiança en solucions metàl·liques

