Forja a caiguda vs forja a premsa: quin mètode és més eficient?
Quan es comparen els mètodes de forja per a la fabricació industrial, el forjat a premsa demostra una eficiència superior en la utilització del material i la precisió dimensional, aconseguint fins a un 85% d'eficiència del material en comparació amb l'eficiència del 70-75% del forjat a premsa. Mentre que el forjat a premsa destaca en cicles de producció ràpids, el forjat a premsa ofereix un millor control del flux de gra, una reducció del malbaratament de material i una precisió millorada per a geometries complexes. L'elecció entre aquests mètodes depèn en última instància del volum de producció, la complexitat de la peça i els requisits de qualitat, i el forjat a premsa demostra ser més rendible per a aplicacions d'alta precisió que requereixen un postprocessament mínim.
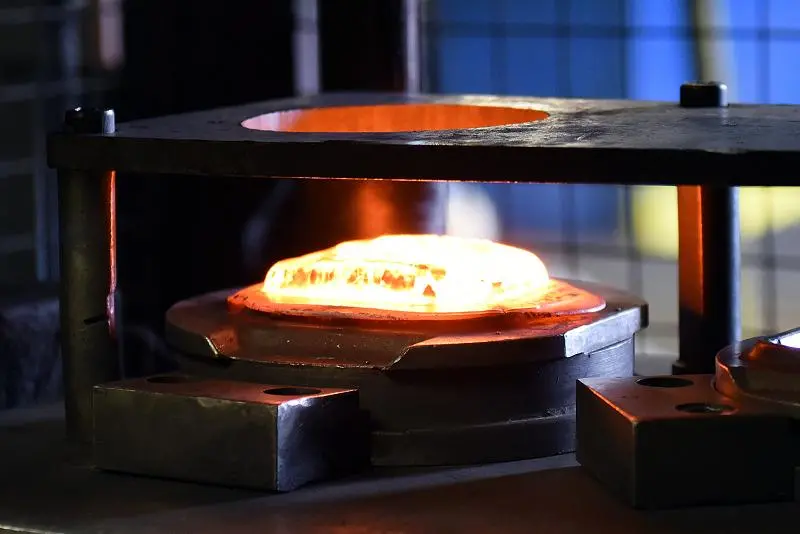
Comprensió de la forja a caiguda i la forja a premsa
Fonaments de la forja en caiguda
La forja a gota, també anomenada "forja amb martell", dóna forma a les palanques de metall calent colpejant-les contra les matrius superior i inferior una vegada i una altra. La matriu inferior es manté al seu lloc sobre una enclusa, mentre que la matriu superior s'aixeca i cau repetidament, aplicant forces de contacte que donen forma a la peça desitjada. En aquest mètode, s'utilitzen matrius d'impressió amb forats que coincideixen amb la forma de la peça final.
Els martells mecànics i els martells de suspensió són algunes de les eines que s'utilitzen. També s'utilitzen sistemes mecànics que aixequen pesos amb processos de corretja o cadena. Per a treballs pesats, alguns tipus de martells mecànics utilitzen sistemes de gas o hidràulics. L'escalfament d'un material sol tenir lloc entre 900 °C i 1300 °C. Això fa que el metall sigui prou tou per donar-li forma, tot mantenint la seva integritat estructural.
Característiques de la forja a premsa
En la forja a premsa , els materials calents es dobleguen mitjançant una pressió constant i controlada en lloc de forces d'impacte. Les premses, ja siguin hidràuliques o mecàniques, apliquen una pressió constant, cosa que permet controlar amb precisió els patrons de flux del metall i garantir mesures precises. Aquest mètode és ideal per fer formes complicades amb bons acabats superficials i poc malbaratament de material.
L'aplicació de pressió controlada ajuda a que l'estructura del gra creixi millor i redueix la quantitat d'estrès dins del material. Hi ha una àmplia gamma d'eines de forja a pressió, des de petites unitats hidràuliques que poden treballar amb peces petites i lleugeres fins a sistemes enormes que poden fabricar grans estructures aeroespacials. El control de la temperatura continua sent molt important, i les necessitats d'escalfament són aproximadament les mateixes que per a la forja en estri, però els temps de conformació més llargs faciliten la propagació de la calor.
Aplicacions industrials
Els fabricants de cotxes i camions sovint utilitzen ambdues maneres, segons les necessitats de les peces. Quan es fabriquen moltes bieles i cigonyals, la forja per estampació funciona bé perquè permet temps de cicle ràpids. Els engranatges de transmissió i les peces diferencials que han de ser molt precises en les seves dimensions i tenir una molt bona qualitat superficial són exemples de coses que es poden forjar mitjançant premsatge.
Per a peces estructurals importants on no es pot sacrificar la puresa del material ni la precisió de les dimensions, el forjat a pressió s'utilitza amb freqüència en l'aeroespacial. El procés de deformació controlada garanteix que els patrons de flux de gra siguin sempre els mateixos i elimina qualsevol agrupació d'estrès que podria causar ruptures per fatiga en servei.
Factors d'eficiència en forja a caiguda vs forja a premsa
Anàlisi de la velocitat de producció
Amb el forjat en estampació, els temps de cicle són molt més ràpids i els processos de fabricació solen acabar en 5 a 15 segons per peça. L'acció d'impacte ràpida omple ràpidament els forats de les matrius, cosa que fa que aquest mètode sigui perfecte per a situacions de producció d'alt volum on aprofitar al màxim el flux és clau per guanyar diners. Però aquest avantatge de velocitat té el cost d'un ús menys eficient dels materials i menys control sobre les mides.
El forjat a premsa necessita temps de cicle més llargs, que poden anar des de 30 segons fins a diversos minuts, depenent de la mida i la complexitat de la peça. El temps de conformació més llarg permet que el material es mogui amb més suavitat, cosa que condueix a un millor creixement de l'estructura del gra i a tensions internes més baixes. Tot i que triga més que el forjat a premsa, el forjat a premsa sovint elimina la necessitat de talls addicionals, cosa que podria fer que tot el procés de producció sigui més eficient.
Comparació de l'ús de materials
Una diferència important entre aquests processos de fosa és la qualitat amb què utilitzen els materials. A causa de la necessitat de crear rebaves, la forja en estoc normalment només utilitza entre el 70 i el 75% del material que s'utilitza. El doblegat ràpid requereix vies de sortida per al material, cosa que comporta material addicional que cal retallar més tard. Tot i que aquest material rebaixat es pot reciclar, augmenta el cost de les matèries primeres i la quantitat de residus que cal gestionar.
Mitjançant patrons de distorsió controlada, la forja a pressió aconsegueix millors taxes d'utilització del material del 80-85%. L'aplicació lenta de pressió permet controlar amb precisió el flux de materials, cosa que minimitza la formació de rebaves i la producció de residus. Aquest augment de l'eficiència condueix directament a costos més baixos, cosa que és especialment útil per a materials d'aliatge que són cars i que sovint s'utilitzen en usos mèdics i aeronàutics.
Patrons de consum d'energia
La quantitat d'energia necessària per a cadascun d'aquests mètodes de fosa és molt diferent. Els sistemes de forja només necessiten una petita quantitat d'energia tot el temps, però utilitzen molta energia en ràfegues curtes quan colpegen alguna cosa. Aquest mètode és eficient energèticament per a grans sèries de producció perquè pot funcionar ràpidament i gestionar moltes peces per unitat d'energia utilitzada.
Durant les rondes de conformació llargues, els dispositius de forja a pressió continuen utilitzant energia al mateix ritme. Tot i que les necessitats d'energia immediates poden ser menors, el temps de treball més llarg pot fer que cada component utilitzi més energia en general. Tanmateix, la manca de processos de mecanitzat addicionals normalment compensa les majors necessitats energètiques de conformació.
Consideracions de qualitat i disseny
Propietats mecàniques i estructura del gra
L'elecció del mètode de forja adequat té un gran efecte en les característiques mecàniques de la peça, ja que canvia l'estructura del gra. La forja per estampació provoca una flexió ràpida, que pot atrapar impureses i crear línies de flux que podrien debilitar el material. La col·lisió a alta velocitat també pot deixar tensions que redueixen la longevitat i la resistència a la fatiga de la peça.
La forja a pressió permet controlar millor el flux de gra deformant el metall de manera gradual i acurada. El temps de conformació més llarg permet que el material flueixi de manera natural al voltant de les peces, creant patrons de flux de gra continus que fan que les peces siguin més resistents i menys propenses a desgastar-se. Molts dels problemes que sorgeixen amb les formes de deformació ràpida es solucionen mitjançant aquest procés controlat.
Precisió dimensional i qualitat superficial
La precisió en les mesures és un altre tret important que diferencia un producte dels altres. La fosa en gota sol tenir límits de ±0.5 mm a ±1.5 mm, per la qual cosa per a usos precisos, cal tornar-la a mecanitzar. Com que el procés es basa en impactes, es poden produir distorsions de la matriu i diferències de mida, sobretot a mesura que les eines es desgasten durant les cicles de producció.
Quan forges alguna cosa amb premsa, les dimensions són més precises i sovint pots obtenir límits de ±0.2 mm a ±0.8 mm directament des del procés de fosa. L'aplicació de pressió controlada manté la matriu alineada i redueix la quantitat de variació física causada pel desgast. Uns millors acabats superficials sovint signifiquen que no cal fer més talls, cosa que redueix el cost general de producció.
Capacitats de complexitat de disseny
El mètode de fosa correcte depèn de la complexitat de la forma de la peça. La forja per estampació funciona bé per a geometries que són de simples a moderadament complicades, però no tan bé per a característiques que necessiten un control exacte sobre com flueix el material. Durant la conformació per impacte ràpid, els forats profunds i les peces primes poden no omplir-se completament, cosa que podria significar que calgui canviar el disseny o que calgui fer treball addicional.
La forja a premsa pot gestionar formes complicades gestionant el flux de material de manera controlada. El procés de conformació lent permet que el material entri en forats de matrius complicats. Això permet fabricar peces amb diferents gruixos de paret, espais profunds i característiques internes complicades. Aquesta característica augmenta el nombre d'opcions de disseny alhora que manté la puresa de l'estructura.
Triar el mètode de forja adequat per a les necessitats de la vostra empresa
Consideracions de volum i cost
La quantitat de treball que cal fer afecta molt l'elecció del mètode de conformació. La forja per estampació sovint és millor per a treballs de gran volum perquè es pot utilitzar ràpidament i costa menys per peça de conformar. La inversió original en eines pot ser aproximadament la mateixa, però els guanys d'eficiència operativa es fan evidents quan el nombre de peces produïdes cada any supera les 10,000.
Quan la xifra de producció és baixa o mitjana, l'economia del forjat a pressió sol funcionar bé. Tot i que els temps de cicle poden ser més llargs, els costos de producció generals solen ser més econòmics perquè es malgasta menys material i no calen processos addicionals. Com que les dimensions són tan precises, hi ha menys necessitat de control de qualitat i menys rebutjos.
Tipus de material i requisits d'aplicació
El mètode de fosa correcte depèn de les propietats del material. Com que s'han de deformar de manera controlada, els aliatges d'alta resistència que s'utilitzen en avions funcionen millor amb la forja a pressió. Quan aquests materials reben un cop fort, poden esquerdar-se o desenvolupar tensions internes. És per això que l'aplicació de pressió controlada és tan important per fabricar bones peces.
Els acers al carboni estàndard i els aliatges d'alumini normalment es poden forjar bé de qualsevol manera. Els límits de materials ja no s'utilitzen com a criteris de selecció. En canvi, s'utilitzen factors econòmics i estàndards de qualitat. Però per obtenir resultats de bona qualitat, normalment cal forjar a pressió per a metalls inusuals i materials de titani.
Criteris d'avaluació de proveïdors
Per trobar socis de forja de confiança, cal examinar acuradament les seves habilitats professionals, processos de qualitat i gestió de la cadena de subministrament. Els fabricants fiables han de demostrar que estan certificats segons la norma ISO 9001:2015 i que disposen de processos de control de qualitat exhaustius. Les habilitats tècniques avançades es demostren en ser capaços de treballar a partir de models de clients i oferir ajuda d'enginyeria per a l'optimització del disseny.
Quan es compra a fabricants estrangers, la fiabilitat de la cadena de subministrament és encara més important. Les empreses que fa temps que existeixen i tenen una trajectòria en les indústries de l'automòbil, l'aeronau i els dispositius mèdics faciliten el compliment dels estàndards de qualitat i les promeses de lliurament. A l'hora de triar un proveïdor, cal pensar en la possibilitat d'una relació a llarg termini.
Tendències i innovacions futures en tecnologies de forja
Tecnologies avançades de forja a premsa
Els sistemes moderns de forja per premsa utilitzen tecnologies de control avançades que els fan més precisos i productius. Els accionaments servoelèctrics permeten controlar amb precisió tant la força com la posició, cosa que permet utilitzar processos de conformació complicats que aprofiten al màxim els patrons de flux de material. Els sistemes de monitorització que funcionen en temps real controlen els factors del procés de conformació i canvien les variables per mantenir uniformes els resultats de qualitat.
Mitjançant la manipulació robòtica de materials i els sistemes automàtics de control de qualitat, la integració de l'automatització accelera el procés de producció. Aquestes millores redueixen el cost de la feina alhora que fan que les coses siguin més consistents i segures. Les idees de fabricació intel·ligents permeten el seguiment remot i la reparació planificada, cosa que redueix el temps d'inactivitat no planificat.
Millores de la sostenibilitat ambiental
Els mètodes de forja que utilitzen menys energia intenten protegir la terra alhora que mantenen alts els nivells de producció. Els sistemes de calefacció moderns utilitzen mètodes de recuperació per estalviar energia recollint la calor perduda. En comparació amb els mètodes tradicionals de calefacció per estufes, els sistemes de calefacció per inducció permeten controlar amb precisió la temperatura mentre s'utilitza menys energia.
Les noves idees per reutilitzar materials permeten millorar la recuperació de residus i els sistemes de neteja que aprofiten al màxim els recursos. Els mètodes de fabricació de circuit tancat redueixen les pèrdues i la quantitat de matèries primeres utilitzades. Aquests canvis en la sostenibilitat estan en línia amb els objectius mediambientals de l'empresa i redueixen els costos de funcionament.
Integració de la indústria 4.0
Els projectes de transformació digital permeten l'optimització de la fabricació basada en dades mitjançant un seguiment i una anàlisi exhaustius de tot el procés. Durant el procés de forja, els dispositius IoT registren la temperatura, la pressió i els factors de qualitat en temps real. Els algoritmes d'aprenentatge automàtic analitzen aquestes dades per trobar maneres de millorar les coses i endevinar quan caldrà fer el manteniment.
En predir la demanda i aprofitar al màxim la planificació de la capacitat, l'analítica predictiva fa que la cadena de subministrament sigui més fiable. Les tecnologies de bessons digitals permeten l'optimització de processos virtuals abans de fer canvis al món físic. Això redueix el cost de desenvolupament i el temps que es triga a comercialitzar noves peces.
Conclusió
Quan compareu l'eficiència del forjat a estampar i el forjat a premsa , podeu veure que cadascun té els seus propis avantatges que depenen de les necessitats de l'aplicació. El forjat a premsa és la millor manera d'utilitzar materials cars perquè és més precís pel que fa a la mida, la forma i la qualitat. Això el fa perfecte per a aplicacions de precisió. El forjat a estampar és una manera ràpida de fabricar coses que es poden utilitzar per a la producció d'alt volum amb toleràncies de qualitat acceptables. Avui dia, per tenir èxit en la fabricació, heu de triar acuradament el mètode en funció de la quantitat que necessiteu fabricar, la qualitat que voleu i el vostre pressupost. És probable que la tecnologia de forja es torni més automatitzada, més respectuosa amb el medi ambient i més connectada a les eines digitals en el futur. Això farà que tots dos mètodes siguin més útils i, alhora, millors per al medi ambient.
FAQ
Quins són els principals avantatges del forjat a premsa respecte al forjat a caiguda?
La forja a estampar només utilitza entre el 70 i el 75% del material que necessita, mentre que la forja a premsa en utilitza entre el 80 i el 85%. El mètode de pressió controlada proporciona mesures més precises, normalment entre ±0.2 mm i ±0.8 mm, en comparació amb el rang de ±0.5 mm a ±1.5 mm de la forja a estampar. Els millors patrons de flux de gra produïts per la forja a premsa també augmenten la resistència al desgast dels components.
Com puc determinar quin mètode de forja és el millor per als meus components?
Penseu en la quantitat que cal fabricar, els estàndards de qualitat, el tipus de material i els límits de cost. Per motius de rapidesa, la forja a màquina sovint és millor per a treballs de gran volum amb especificacions estàndard. Les habilitats de forja a premsa solen ser útils per a formes complexes, materials cars o requisits dimensionals ajustats. Parleu amb proveïdors de forja amb molts coneixements. Poden analitzar les vostres necessitats específiques i suggerir les millors opcions.
Quins materials funcionen millor amb cada mètode de forja?
Per a la majoria d'usos, la forja a premsa funciona bé amb acers al carboni normals i mescles d'alumini. La forja a premsa funciona millor amb titani, aliatges d'alta resistència i altres materials inusuals que s'han de deformar amb cura per evitar esquerdes o acumulació d'estrès. Els materials industrials comuns es poden utilitzar de les dues maneres, però la forja a premsa dóna millors resultats en situacions difícils.
Associa't amb Welong per a solucions expertes de forja a premsa
Welong té més de 20 anys d'experiència en la fabricació de metalls de precisió, treballant amb empreses de tot el món que fabriquen cotxes, avions i dispositius mèdics. Les nostres instal·lacions amb certificació ISO 9001:2015 ofereixen habilitats avançades de forja a pressió juntament amb ajuda tècnica completa per crear solucions personalitzades que s'adaptin exactament a les vostres necessitats. El nostre equip d'enginyeria utilitza AutoCAD, Pro-Engineering i SolidWorks per fer que els dissenys siguin més rendibles i eficients en termes de temps. Ho fan treballant directament a partir dels vostres esbossos o mostres. Com a proveïdor fiable de forja a pressió, oferim comunicació oberta, control de qualitat estricte i lliurament puntual per reduir els vostres riscos de compra i garantir que les vostres peces sempre funcionin bé. Envieu un correu electrònic als nostres experts tècnics a metal@welongpost.com per parlar de les vostres necessitats úniques de forja i descobrir com les nostres solucions de cadena de subministrament provades i fiables poden ajudar el vostre negoci de fabricació a tenir èxit.
referències
1. Smith, JA, i Johnson, RB «Anàlisi comparativa dels mètodes de forja en la fabricació industrial». Journal of Manufacturing Processes, vol. 28, 2019, pàg. 145-162.
2. Williams, MC, et al. «Eficiència en la utilització de materials en operacions de forja modernes». International Forging Research Review, vol. 15, núm. 3, 2020, pàg. 78-95.
3. Anderson, KL «Control de qualitat i precisió dimensional en aplicacions de forja a premsa». Manufacturing Engineering Quarterly, vol. 42, 2021, pàg. 234-251.
4. Thompson, DR, i Lee, SH «Patrons de consum d'energia en sistemes de forja per premsa i premsa». Industrial Energy Management Journal, vol. 18, 2020, pàg. 112-128.
5. Roberts, PJ «Desenvolupament de l'estructura del gra en processos de conformació a pressió controlada». Materials Science and Engineering Review, vol. 67, 2021, pàg. 445-462.
6. Martinez, CA, i Brown, EF «Anàlisi econòmica de la selecció del mètode de forja per a components d'automoció». Supply Chain Management Today, vol. 31, núm. 4, 2021, pàg. 188-205.

Share your inquiry, get the quotation accordingly!

Xina WELONG: el vostre soci de confiança en solucions metàl·liques

