Forja per estampació explicada: com funciona i quan s'ha d'utilitzar?
El forjat per estampació és un mètode de conformació de metalls que produeix peces fortes i duradores mitjançant pressions d'impacte controlades sobre el metall escalfat dins d'una matriu de forja. El forjat altera la peça sense eliminar material i manté l'estructura metàl·lica contínua. El mecanitzat, en canvi, elimina material per produir una forma. Això fa que el forjat per estampació sigui excel·lent per a nombrosos components que estan subjectes a càrregues repetitives, impactes, pressió i estrès mecànic. Aquest mètode s'utilitza àmpliament per a l'automoció, el petroli i el gas, els equips pesants, la maquinària industrial i altres aplicacions on la fiabilitat dels components és important. Tanmateix, no totes les peces es veuen millor servides pel forjat per defecte. Les consideracions inclouen la inversió en utillatges, el volum de producció, la selecció de materials, la geometria dels components, els requisits dimensionals i el mecanitzat secundari. Saber com funciona el procés i on aporta més valor pot ajudar els enginyers i els equips de compres a decidir si la fabricació forjada és adequada per a una determinada aplicació.
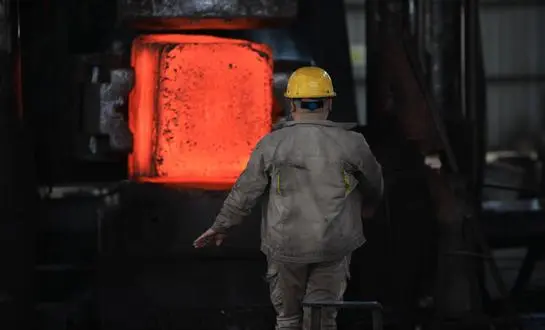
Com funciona la forja en caiguda?
Preparació del metall abans de forjar
Normalment, el procés comença amb una palanquilla, barra o altra peça de metall adequada. La matèria primera es talla a una mida i pes determinats, depenent del component final i de la pèrdua de material estimada durant la forja.
És crucial preparar els materials correctament. Si el material original és massa petit, és possible que la cavitat del troquel no s'ompli bé. Si és massa gran, massa rebaixes pot significar que es consumeixi més material i calgui més retall.
També ha de complir amb la temperatura de forja i les condicions de deformació escollides. Alguns dels materials populars són l'acer al carboni i l'acer d'aliatge. Els metalls no ferrosos com l'alumini també es poden forjar si s'utilitzen l'equip i els paràmetres de procés adequats.
Escalfar la peça
Després del tall, la peça s'escalfa a una temperatura de forja suficient per a la feina. La temperatura exacta depèn del grau del material i de la seva deformabilitat.
Però l'objectiu no és només suavitzar el metall. La temperatura s'ha de regular dins d'un rang adequat perquè el material pugui fluir cap a la matriu sense generar defectes innecessaris ni massa oxidació.
La producció ha de mantenir la temperatura constant. Si es deixa que la peça es refredi massa abans d'acabar la forja, el flux de material es veu obstaculitzat i les càrregues de conformació són més elevades. L'excés de calor pot influir en la qualitat de la superfície o en les qualitats del material.
Formant la peça dins del dau
La peça que s'ha d'escalfar es col·loca entre les matrius de forja. La matriu superior està unida a un martell o pistó; la matriu inferior subjecta la peça.
En el moment de l'impacte de la matriu superior sobre la peça, el metall sota una força de compressió elevada flueix i omple gradualment la cavitat de la matriu. Depenent del disseny del component, la forma es pot formar en nombroses etapes en lloc d'un sol cop.
Les seqüències típiques poden incloure la preformació, el bloqueig i l'acabat. Cada etapa controla el flux de material, ajudant el metall a aconseguir la forma final.
En la forja amb matriu tancada, el material sobrant pot sortir de la cavitat de la matriu i formar una capa fina coneguda com a rebava. La rebava normalment s'elimina en el següent procediment de retall.
Retall, tractament tèrmic i acabat
Després de la forja, la peça es retalla per eliminar les rebaves no desitjades. Altres processos poden ser l'endreçament, el tractament tèrmic, el granallat, el mecanitzat i el tractament superficial.
El tractament tèrmic és particularment crucial per a l'element final si té qualitats mecàniques especials. Els mètodes indicats poden incloure la normalització, el tremp, el reveniment o altres tractaments tèrmics regulats, depenent del material i de l'aplicació.
El mecanitzat es pot emprar per obtenir toleràncies dimensionals més ajustades, per fer forats o rosques o per generar superfícies útils que no es poden crear de manera rendible durant la forja.
La inspecció de qualitat s'ha d'integrar en tot el procés de producció, no només al final. Es pot verificar que la peça final s'ajusta als estàndards pertinents mitjançant inspecció dimensional, proves de duresa, verificació de la composició química i, si escau, assaigs no destructius.
Per què escollir la forja per a components industrials?
Millora de la resistència i el flux del gra
La forja en estampació és una de les opcions preferides pels enginyers a causa de la capacitat de fabricar peces amb les qualitats mecàniques desitjables.
Durant la deformació, el material flueix segons la geometria de la matriu. Els processos de forja correctament planificats creen un flux de gra que pot seguir les zones crítiques de suport de càrrega del component.
Això pot donar una bona resistència, duresa i rendiment a la fatiga en comparació amb altres mètodes de fabricació. El grau del material, la quantitat de reducció de la forja, el tractament tèrmic, la forma i el control del procés continuen sent factors que influeixen en el rendiment real.
Això pot ser especialment útil per a components que estaran sotmesos a càrregues mecàniques repetitives on la integritat adequada del material és important.
Producció eficient per a components repetits
Com més gran sigui el volum de fabricació, més desitjable serà la forja en estri. Un cop creades i construïdes les matrius, es poden utilitzar les mateixes eines per fabricar un gran nombre de components amb la mateixa geometria.
Aquesta és una de les raons per les quals la tècnica es considera tan sovint per a la producció OEM i altres aplicacions on s'esperen comandes recurrents.
La despesa inicial en utillatges és un factor significatiu, tot i que es pot amortitzar al llarg de tota la quantitat de producció. L'economia de milers o desenes de milers de components pot ser molt diferent de la d'una petita sèrie de producció.
Reducció de l'eliminació de material
El mecanitzat comença amb una peça de material més gran i després es va eliminant material fins que es produeix la forma desitjada. La forja en estampació, en canvi, acosta el material a la geometria desitjada abans del mecanitzat.
Això redueix el nombre de peces que cal mecanitzar en la següent operació CNC.
Tanmateix, no tots els processos de forja s'han d'etiquetar com a processos de zero residus. Tot i això, cal tenir en compte la preparació del lingot, el rebaix, el retall, el marge de mecanitzat i altres pèrdues del procés per als càlculs d'utilització del material.
Forja en caiguda vs. fosa i mecanitzat
Quan la forja té un avantatge sobre la fosa
La fosa és un procediment excel·lent per fabricar peces enormes i geometries complexes; tanmateix, els productes fosos poden contenir característiques com ara porositat o defectes de contracció si el procés no es gestiona adequadament.
El forjat és la deformació plàstica d'una peça metàl·lica sòlida. Això pot ser un avantatge per a aplicacions en què la resistència a la càrrega mecànica és important.
Això no vol dir que s'hagi d'utilitzar la forja en lloc de la fosa per a totes les aplicacions. Les formes complexes o les formes grans que són difícils de forjar poden ser millors candidates per a la fosa.
La decisió adequada depèn de la geometria, el material, el volum de producció, els requisits mecànics i el cost de fabricació tolerable del component.
Quan té la forja un avantatge sobre el mecanitzat CNC?
El mecanitzat CNC pot proporcionar una gran flexibilitat i control dimensional, especialment amb prototips, lots petits i característiques d'acabat complexes.
El seu desavantatge per a la producció de gran volum és que pot ser necessari mecanitzar una gran quantitat de material lluny d'una palanquilla o barra.
Per tant, una combinació d'ambdós processos és una manera pràctica per a molts components industrials. La forja dóna la forma estructural fonamental, però el mecanitzat CNC crea dimensions crucials, forats, rosques, superfícies de segellat i altres detalls exactes.
Aquesta combinació pot proporcionar un equilibri desitjable entre l'eficiència del material, el rendiment mecànic i la precisió dimensional.
Quines són les limitacions de la forja en caiguda?
Inversió en eines
El cost de les matrius de forja és un dels primers problemes que els enginyers haurien d'avaluar.
Les matrius de forja han de suportar impactes mecànics repetits i temperatures elevades. Per tant, el seu disseny requereix materials adequats, precisió dimensional, qualitat superficial i tractament tèrmic.
Per a comandes molt petites, els costos d'utillatge poden representar una part important del cost total de fabricació. És per això que la forja en estampació és generalment més atractiva per a la producció de volum mitjà i alt.
Restriccions de geometria
No tots els components es poden produir de manera eficient mitjançant forja amb matriu tancada.
Els retalls profunds, les seccions extremadament primes, les característiques internes difícils i certes geometries complexes poden requerir operacions addicionals o un procés de fabricació diferent.
Els enginyers han de tenir en compte la direcció d'obertura de la matriu, els angles d'esborrany, les línies de separació, el flux de material i els marges de mecanitzat durant la fase de disseny.
Una revisió primerenca del disseny pot evitar situacions en què una peça sembla adequada per forjar-se sobre paper però esdevé innecessàriament cara de fabricar.
Capacitat de l'equip
La mida i el pes del component també han de coincidir amb l'equip de forja.
La capacitat disponible del martell o de la premsa imposa límits pràctics a la quantitat de força que es pot aplicar. Per tant, els components molt grans poden requerir forja a matriu oberta, premsat hidràulic o un altre mètode de fabricació.
Aquest és un punt important per als equips de compres, ja que la capacitat general de forja d'un proveïdor no significa necessàriament que cada proveïdor pugui fabricar una mida de peça determinada.
Quan és la forja en caiguda l'opció correcta?
Producció d'alt volum
La forja per estampació sovint és un candidat fort quan el mateix component s'ha de fabricar repetidament.
Els volums de producció més elevats permeten distribuir les despeses en utillatges entre més peces, mentre que els matrius dedicats poden proporcionar una geometria repetible i temps de cicle eficients.
Per a aplicacions OEM d'automoció, maquinària i industrials, això pot fer que la forja sigui econòmicament atractiva durant tot el cicle de vida de la producció.
Components exposats a càrregues mecàniques
Els components que experimenten càrregues repetides, impactes, vibracions o tensions mecàniques poden beneficiar-se de les característiques del material associades a un forjat correctament controlat.
Exemples típics poden incloure:
-
Components de connexió
-
Eixos i palanques
-
Engranatges i components relacionats amb els engranatges
-
Peces d'automoció
-
Components de maquinària industrial
-
Components d'equips de petroli i gas
-
peces d'equipament pesat
L'adequació del forjat sempre s'ha d'avaluar en funció de les condicions de càrrega reals i les propietats del material requerides, en lloc de suposar-se només a partir de l'aplicació.
Peces que poden acceptar mecanitzat secundari
El forjat en estampació no ha de produir directament les dimensions finals acabades.
Una peça en brut forjada es pot dissenyar intencionadament amb un marge de mecanitzat. El mecanitzat CNC pot completar superfícies crítiques i característiques dimensionals.
Aquest mètode és particularment útil quan el component requereix tant una geometria estructural forta com interfícies precises.
Com haurien d'avaluar els compradors un proveïdor de forja en estampació?
Confirmar les capacitats de materials i fabricació
Abans de fer una comanda, els compradors han de confirmar que el proveïdor pot treballar amb el grau de material i les dimensions dels components requerits.
La informació important pot incloure:
-
Especificació del material
-
Forma de matèria primera
-
Mida màxima de forja
-
Capacitat disponible de martell o premsa
-
Capacitat de tractament tèrmic
-
Capacitat de mecanitzat
-
Opcions d'acabat superficial
-
Equip d'inspecció
Un proveïdor hauria de poder explicar com la ruta de fabricació seleccionada coincideix amb els requisits del component.
Revisar els requisits de qualitat i inspecció
La documentació de qualitat és una altra part important de l'avaluació dels proveïdors.
Segons l'aplicació, els compradors poden sol·licitar certificats de materials, informes de composició química, resultats de duresa, registres d'inspecció dimensional i altra documentació de qualitat.
Per a components crítics, poden ser necessaris mètodes d'inspecció addicionals. El pla d'inspecció adequat s'ha d'establir abans que comenci la producció en lloc d'afegir-se després de la fabricació.
Compareu el cost total de fabricació
El pressupost unitari més baix no representa necessàriament el cost total més baix.
Una comparació útil hauria d'incloure les eines, el consum de matèries primeres, la forja, el retallat, el tractament tèrmic, el mecanitzat, la inspecció, l'embalatge i el transport.
Per a comandes de gran volum, els costos de les eines poden tenir relativament poc impacte en el preu unitari final. Per a lots petits, pot ser cert el contrari.
Per tant, els compradors haurien de comparar els proveïdors en funció del cost total del projecte i la capacitat de fabricació en lloc de fixar-se només en el preu cotitzat per peça.
Com poden els enginyers reduir els costos de forja en caiguda?
Optimitzar el disseny de la peça des del principi
Les decisions de disseny preses abans de la producció poden tenir una gran influència en el cost de fabricació.
Els enginyers haurien de considerar si la geometria permet un flux de material eficient i una separació senzilla de les matrius. Les transicions pronunciades innecessàries, els retalls difícils i els marges de mecanitzat excessius poden augmentar la complexitat de la fabricació.
L'enginyer de forja d'un proveïdor sovint pot identificar canvis de disseny que simplifiquen la producció sense comprometre la funció prevista del component.
Forja i mecanitzat d'equilibri
Intentar aconseguir totes les dimensions finals directament mitjançant la forja no sempre és econòmic.
Una millor estratègia pot ser forjar la geometria principal portant la càrrega deixant un marge de mecanitzat adequat per a les superfícies crítiques.
Això redueix la complexitat innecessària de les matrius alhora que aprofita els avantatges estructurals de la forja.
Planificar el cicle complet de producció
A l'hora d'estimar els costos de producció a llarg termini, s'han de tenir en compte la vida útil de les eines, el manteniment, la inspecció, el tractament tèrmic, el mecanitzat i els requisits de substitució.
Per a un programa OEM recurrent, aquests factors poden tenir un impacte financer més gran que el pressupost inicial de forja.
Conclusió
El forjat en estampació és un mètode pràctic de conformació de metalls per produir components resistents i repetibles, especialment quan el volum de producció, el rendiment mecànic i l'eficiència del material són consideracions importants. En aplicar forces d'impacte controlades al metall escalfat dins de matrius dissenyades, el procés pot crear un flux de gra útil i produir formes que requereixen menys eliminació de material que el mecanitzat a partir de material sòlid.
Alhora, la forja per estampació té limitacions. Cal tenir en compte la inversió en eines, la geometria dels components, la capacitat de l'equip, la selecció del material i el mecanitzat secundari abans d'escollir el procés. Per a peces de baix volum o molt complexes, un altre mètode de fabricació pot ser més econòmic.
Per als fabricants d'equips originals (OEM) i els compradors industrials, l'enfocament més eficaç és avaluar la ruta de fabricació completa en lloc de centrar-se en un procés de forma aïllada. Una revisió detallada del dibuix, el grau del material, la quantitat anual, les toleràncies, el tractament tèrmic, els requisits d'inspecció i les necessitats d'acabat pot ajudar a determinar si la forja per estampació és la solució adequada.
Per a components de forja personalitzats, Shaanxi Welong Int'l Supply Chain Mgt. Co., Ltd. ofereix serveis integrats de forja, fosa i mecanitzat per a clients industrials. Fundada el 2001, l'empresa opera sota els sistemes de qualitat ISO 9001:2015 i API-7-1 i dóna suport a la producció de components metàl·lics personalitzats per a diferents aplicacions. Les seves capacitats d'enginyeria i producció poden ajudar els clients a avaluar les rutes de fabricació, optimitzar els processos de producció, gestionar els requisits de qualitat i coordinar el lliurament per a projectes internacionals. Escriviu a info@welongpost.com si voleu més informació sobre les maneres en què Welong us pot ajudar amb el vostre projecte.
FAQ
1: Quins són els principals avantatges de la forja en caiguda?
La forja en gota ofereix propietats mecàniques millorades, una estructura de gra millorada i una resistència i durabilitat superiors en comparació amb altres mètodes de fabricació.
2: El forjat en estampació és adequat per a petites sèries de producció?
El forjat en estampació és generalment més rendible per a grans sèries de producció a causa dels elevats costos inicials de les eines, però es pot justificar per a sèries més petites si les peces requereixen una resistència i durabilitat excepcionals.
3: Quins materials es poden utilitzar en la forja en caiguda?
Els materials comuns inclouen acers al carboni, acers d'aliatge i aliatges no fèrrics com l'alumini i el titani. L'elecció depèn de l'aplicació específica i de les propietats desitjades.
4: Com es compara la forja en estampació amb la fosa pel que fa a la qualitat de la peça?
Les peces forjades en gota solen tenir propietats mecàniques superiors i una estructura més uniforme i sòlida en comparació amb les peces foses, que poden tenir buits interns o porositat.
referències
1. Smith, J. (2019). «Tècniques avançades de forja per estampació en la fabricació moderna». Journal of Metalworking Technology, 42(3), 215-230.
2. Johnson, R. i Brown, T. (2020). «Anàlisi comparativa del forjat per estampació i els processos alternatius de conformació de metalls». International Journal of Materials Engineering, 15(2), 78-95.
3. Lee, S. et al. (2018). «Evolució microestructural en components forjats en estampació: un estudi exhaustiu». Materials Science and Engineering: A, 725, 102-114.
4. Garcia, M. (2021). "Anàlisi cost-benefici del forjat per estampació en aplicacions d'alt rendiment". Journal of Manufacturing Economics, 33(4), 412-428.
5. Thompson, K. (2017). «Innovacions en el disseny de matrius per a peces complexes forjades en estampació». Forging Magazine, 28(6), 45-52.
6. Wu, X. i Zhang, Y. (2022). «Sostenibilitat en la forja per estampació: eficiència energètica i optimització de materials». Green Manufacturing and Sustainability, 9(1), 18-33.

Share your inquiry, get the quotation accordingly!

Xina WELONG: el vostre soci de confiança en solucions metàl·liques

