Forjat en caiguda vs forjat premsat: triar el mètode de forja adequat
L'elecció entre el forjat en estampació i el forjat premsat depèn de les necessitats de l'aplicació, la quantitat de producció i el nivell de precisió requerit. El forjat en estampació és ideal per fabricar peces resistents amb una gran estructura de gra i propietats mecàniques. Això el fa perfecte per a treballs d'alta tensió en les indústries aeroespacial i automobilística. El forjat premsat és ideal per fabricar peces precises que no necessiten molt tall, ja que ofereix el millor acabat superficial i precisió de mida. Conèixer aquestes diferències bàsiques del forjat en estampació ajuda els responsables de compres a prendre decisions intel·ligents que equilibren el rendiment, el cost i la velocitat de producció de les peces metàl·liques que fabriquen.
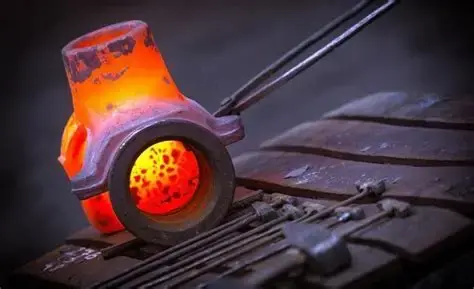
Comprensió dels fonaments de la conformació de metalls
La deformació controlada s'utilitza en els mètodes de conformació de metalls per donar forma a les matèries primeres en peces acabades. És un tipus de forja amb matriu tancada on el metall calent flueix cap a cavitats de matriu perfectament mecanitzades. La forja per estampar i la forja per premsa en són exemples. El canvi principal és com s'aplica la força a la peça de treball. La forja per estampar colpeja les coses ràpidament i amb força amb l'energia d'impacte de la caiguda de pesos o martells. Quan es forja alguna cosa per premsa, s'aplica una pressió constant a través de sistemes hidràulics o mecànics.
Es desprenen tres diferències bàsiques:
- Mètode de subministrament d'energia: impacte versus pressió contínua
- Velocitat de deformació: conformació d'alta velocitat versus conformació lenta controlada
- Característiques de l'ompliment de la matriu: flux dinàmic versus compressió estàtica
Aquestes diferències tenen un gran efecte en els patrons de flux de gra, les qualitats mecàniques i les toleràncies dimensionals de les peces forjades finals. Com que l'estructura del gra es desenvolupa millor en la forja en estoc, és millor per fabricar peces que rebran cops forts, com ara bieles o cigonyals.
Anàlisi del procés de forja a caiguda
La forja per estampació utilitza eines que pesen entre 500 i 50,000 lliures i proporcionen energia cinètica a través de la gravetat o la força. La col·lisió ràpida fa que el metall flueixi de manera dinàmica, cosa que crea peces molt resistents.
Els avantatges del procés inclouen:
- Alineació superior del flux de gra amb la geometria dels components
- Millora de les propietats mecàniques mitjançant una deformació ràpida
- Excel·lent consolidació de buits interns
- Taxes de producció més elevades per a peces de complexitat mitjana
- Costos inicials d'utillatge més baixos en comparació amb els grans sistemes de premsa
Els cops de martell de forja provoquen pics de pressió instantanis de fins a 100,000 psi, que pressionen el metall contra els detalls complexos de la matriu. Aquesta deformació ràpida suavitza l'estructura del gra, cosa que fa que la resistència a la tracció sigui un 15-25% més alta que amb les opcions polides. Quan els metalls són colpejats, es refreden ràpidament, cosa que canvia les seves qualitats mecàniques. Això fa que la integració del tractament tèrmic sigui molt important. La millor combinació de duresa i ductilitat s'aconsegueix controlant correctament la temperatura. Podeu obtenir un millor rendiment de la forja en estoc a causa de la manera com es deforma. Això és especialment cert per a peces de suspensió de cotxes o juntes d'eines de perforació de petroli que han de ser molt resistents al desgast.
Immersió profunda en la tecnologia de forja premsada
Per a la forja a premses, s'utilitzen premses hidràuliques o mecàniques amb una força de fins a 75,000 tones. La pressió constant i controlada permet controlar amb precisió el flux de metall i obtenir mesures molt precises.
Principals avantatges tecnològics:
- Es poden assolir toleràncies dimensionals de ±0.005 polzades
- Gruix de paret consistent en geometries complexes
- La generació mínima de flaix redueix el malbaratament de material
- Millor control sobre la direcció del flux de gra
- Excel·lent qualitat d'acabat superficial
L'aplicació constant de pressió en la forja a gota permet omplir tota la matriu, cosa que és especialment útil per a peces aeroespacials que necessiten conductes interns complicats. Encara és possible controlar la velocitat de deformació, cosa que atura els gradients tèrmics que podrien danyar l'estructura del metall. La forja a premsa pot gestionar peces de treball més grans; en alguns llocs, pot gestionar peces que pesen més de 100,000 lliures. Els defectes de forja com ara l'ompliment insuficient i els tancaments en fred que es produeixen sovint en processos d'impacte ràpid tenen menys probabilitats de produir-se en l'entorn controlat.
La comparació de dades de prova revela:
- Rugositat superficial: 63-125 micropolzades (premsa) vs 125-250 micropolzades (gota)
- Variació dimensional: ±0.003-0.008" (pressió) vs ±0.008-0.015" (caiguda)
- Gruix del flash: 0.050-0.125" (pressió) vs 0.125-0.375" (caiguda)
Si necessiteu peces precises per a dispositius mèdics o peces d'avions d'alta gamma que han d'encaixar perfectament, la forja premsada us ofereix el millor control sobre les dimensions i la qualitat de la superfície.
Comparació de rendiment: propietats mecàniques
El forjat per estampació i el forjat per premsatge tenen propietats mecàniques diferents perquè utilitzen processos de deformació diferents i creen microestructures diferents. Conèixer aquestes diferències us ajuda a triar el procés adequat per a cada aplicació.
Anàlisi de les característiques de força:
La forja en estampació normalment aconsegueix:
- Resistència a la tracció: 85,000-180,000 psi
- Límit elàstic: 60,000-150,000 psi
- Resistència a l'impacte: Superior a causa de l'estructura del gra refinat
- Vida a la fatiga: 25-40% superior a la dels equivalents mecanitzats
La forja a pressió ofereix:
- Resistència a la tracció: 80,000-170,000 psi
- Límit elàstic: 55,000-140,000 psi
- Estabilitat dimensional: Excepcional gràcies a la deformació controlada
- Integritat superficial: Acabat superior, reduint les concentracions d'estrès
La ràpida deformació en la forja a premsa crea patrons de flux de gra favorables, particularment beneficiosos per a components sotmesos a càrregues cícliques. L'entorn controlat de la forja a premsa produeix propietats més uniformes a tota la secció transversal del component.
Eficiència en l'ús del material:
- Forja en estoc: 85-90% d'aprofitament del material
- Forja a premsa: 90-95% d'aprofitament del material
L'optimització del flux de gra varia entre processos. El forjat en caiguda destaca per alinear l'estructura de la fibra amb les direccions principals de tensió, mentre que el forjat a premsa manté propietats consistents en múltiples orientacions. Si necessiteu components per a maquinària rotativa o aplicacions estructurals d'alta tensió, el refinament superior del gra del forjat en caiguda proporciona una major durabilitat i vida útil.
Consideracions econòmiques i eficiència productiva
L'anàlisi de costos inclou la inversió en utillatges, les taxes de producció, la utilització de materials, el forjat per estampació i les operacions secundàries. Ambdós processos ofereixen avantatges econòmics diferents segons el volum de producció i la complexitat dels components.
Comparació de la inversió inicial:
Equipament de forja per estampació:
- Sistemes de martell: 200,000 $ - 2,000,000 $
- Cost dels daus: 15,000 $ - 150,000 $ per conjunt
- Temps de muntatge: 2-6 hores
- Ritme de producció: 60-300 peces/hora
Sistemes de forja a premsa:
- Premses hidràuliques: 500,000 $ - 5,000,000 $
- Cost dels daus: 25,000 $ - 300,000 $ per conjunt
- Temps de muntatge: 4-12 hores
- Ritme de producció: 20-150 peces/hora
Els costos operatius afavoreixen el forjat per a la producció de volum mitjà a causa de les taxes de cicle més elevades i el menor consum d'energia per peça. El forjat a premsa esdevé econòmic per a aplicacions d'alta precisió i baix volum on la reducció del mecanitzat secundari justifica costos de processament més elevats.
El cost total de propietat inclou:
- Consum d'energia: la forja en estampació utilitza un 30-50% menys d'energia per lliura
- Requisits de manteniment: els sistemes de premsa requereixen un servei hidràulic més freqüent
- Intensitat laboral: la forja a premses necessita operadors més qualificats
- Control de qualitat: la forja a pressió redueix els requisits d'inspecció
Si necessiteu una producció rendible per a components d'automoció amb volums superiors a 10,000 peces anuals, la forja en estampació ofereix rendiments econòmics superiors a través d'un rendiment més elevat i uns costos de processament més baixos.
Control de Qualitat i Normes de compliment
L'assegurament de la qualitat en les operacions de forja exigeix protocols de prova exhaustius que garanteixin el compliment de les normes internacionals, com ara la ISO 9001:2015, l'AS9100 i les certificacions específiques de la indústria.
Paràmetres crítics de qualitat:
Verificació dimensional:
- Màquines de mesura per coordenades (CMM) per a geometries complexes
- El control estadístic del procés manté els valors de Cpk >1.33
- Protocols d'inspecció del primer article
- Sistemes de monitorització en procés
Requisits de les proves metal·lúrgiques:
- Proves de tracció segons les normes ASTM E8
- Verificació de duresa mitjançant mètodes Rockwell o Brinell
- Inspecció ultrasònica per a la detecció de defectes interns
- Inspecció de partícules magnètiques per a la identificació d'esquerdes superficials
Protocols d'assaigs no destructius:
- Inspecció visual per a l'avaluació de la qualitat de la superfície
- Les proves de penetració revelen discontinuitats superficials
- L'examen ultrasònic detecta defectes interns
- Inspecció dimensional que garanteix el compliment de les especificacions
Els requisits de documentació inclouen certificats de materials, paràmetres de procés, forja per estampació i registres de traçabilitat essencials per a aplicacions aeroespacials i de dispositius mèdics. El sistema de qualitat certificat ISO 9001:2015 de Welong garanteix un compliment coherent en totes les operacions de forja, proporcionant paquets de documentació complets que donen suport a les auditories dels clients i els requisits reglamentaris. Si necessiteu components que compleixin les estrictes regulacions aeroespacials o de dispositius mèdics, associar-vos amb proveïdors certificats que ofereixin documentació de qualitat completa resulta essencial per al compliment reglamentari i la mitigació de riscos.
Pautes de selecció específiques per a l'aplicació
La selecció de mètodes de forja òptims requereix analitzar les demandes específiques de les aplicacions, els entorns operatius i els requisits de rendiment. Les consideracions específiques de la indústria guien la selecció del procés, garantint la fiabilitat dels components i la rendibilitat.
Aplicacions aeroespacials:
Els components crítics com els puntals del tren d'aterratge, els suports del motor i els accessoris estructurals exigeixen una relació resistència-pes excepcional i una resistència a la fatiga. El forjat per estampació és excel·lent per a peces sotmeses a grans tensions, mentre que el forjat per premsatge s'adapta a suports i carcasses de precisió que requereixen toleràncies ajustades.
Requisits de la indústria de l'automoció:
Les bieles, els cigonyals i els components de la suspensió es beneficien de l'estructura de gra superior i la resistència a l'impacte del forjat en estampació. Les caixes de transmissió i els components d'engranatges de precisió aprofiten la precisió dimensional i la qualitat de l'acabat superficial del forjat en premsa.
Aplicacions del petroli i el gas:
Les unions d'eines de perforació, els cossos de vàlvules i els components dels recipients a pressió funcionen en condicions extremes que requereixen una tenacitat excepcional. La forja per estampació proporciona patrons de flux de gra superiors essencials per a la resistència a la tensió cíclica.
Consideracions sobre dispositius mèdics:
Els instruments quirúrgics i els components dels implants exigeixen materials biocompatibles amb dimensions precises i un acabat superficial superior. L'entorn controlat de la forja a pressió garanteix propietats consistents i un risc mínim de contaminació.
Matriu de criteris de selecció:
- Aplicacions d'alta tensió/fatiga: preferible forja per estampació
- Requisits de precisió <±0.005": Forja a premsa recomanada
- Geometries internes complexes: el forjat a premsa és avantatjós
- Volums de producció elevats: la forja en estampació és rendible
- Grans mides de components: avantatge de la capacitat de forja a premsa
Si necessiteu components de perforació petroliera que resisteixin condicions extremes al fons del pou, la forja en estampat ofereix una resistència a la fatiga superior i una optimització de l'estructura del gra, essencials per a un rendiment fiable.
Avantatges de forja de gotes de Welong
Capacitats de fabricació avançada:
- Sistemes de martells d'última generació amb una capacitat que va des de 1,000 fins a 15,000 lliures
- Disseny de matrius de precisió amb programari SolidWorks i Pro-Engineering
- Instal·lacions completes de tractament tèrmic que garanteixen propietats metal·lúrgiques òptimes
- Les capacitats de mecanitzat internes redueixen els terminis de lliurament i els costos
- Sistema de gestió de qualitat certificat ISO 9001:2015
Experiència tècnica i suport:
- Equip d'enginyeria forja de gota amb més de 20 anys d'experiència en forja
- Els serveis d'optimització del disseny redueixen els costos de materials entre un 15 i un 25%
- La consultoria metal·lúrgica garanteix una selecció adequada de l'aliatge
- Les capacitats de desenvolupament de prototips estan accelerant els llançaments de productes
- Serveis d'enginyeria inversa a partir de mostres o dibuixos
Excel·lència en garantia de qualitat:
- L'equip d'inspecció CMM garanteix la precisió dimensional
- Traçabilitat completa del material des de la matèria primera fins al producte acabat
- Capacitats de prova per ultrasons i partícules magnètiques
- El control estadístic del procés manté una qualitat consistent
- Coordinació de proves de tercers per als requisits de certificació
Gestió de la cadena de subministrament global:
- Relacions establertes amb proveïdors d'acer premium
- La gestió d'inventaris redueix els costos de manteniment dels clients
- Coordinació logística per garantir el lliurament a temps
- Documentació duanera i suport al compliment de les normes de compliment
- Equips de suport tècnic multilingües
Conclusió
A l'hora de decidir entre el forjat a estampar i el forjat a premsa, cal pensar acuradament en les necessitats de l'aplicació, la quantitat de producció i els estàndards de qualitat. Quan es necessiten millors qualitats mecàniques i resistència a la fatiga, el forjat a estampar és la millor opció. El forjat a premsa, en canvi, ofereix la millor precisió en les mesures i l'acabat superficial. Podeu obtenir diferents beneficis de cada procés en funció de les necessitats de les peces i el cost. Per tenir èxit, cal treballar amb proveïdors que portin temps en el negoci, que sàpiguen què necessita la vostra indústria i que puguin oferir ajuda completa d'enginyeria durant tot el procés de desenvolupament del producte.
Associa't amb Welong per a solucions superiors de forja a caiguda
Les dues dècades d'experiència de Welong en forja a estampar ofereixen components metàl·lics personalitzats que satisfan les aplicacions industrials més exigents. Els nostres processos certificats ISO 9001:2015, les nostres capacitats d'enginyeria avançades de forja a estampar i el nostre compromís amb l'excel·lència en la qualitat ens converteixen en el vostre proveïdor ideal de forja a estampar. Des de la consulta inicial del disseny fins al lliurament final, el nostre equip experimentat garanteix que els vostres components compleixin les especificacions alhora que optimitzen els costos i els terminis de lliurament. Poseu-vos en contacte amb nosaltres a metal@welongpost.com per parlar dels vostres requisits de forja i experimentar la diferència de Welong.
referències
1. Altan, T., i Tekkaya, AE (2019). Conformació de xapa metàl·lica: Fonaments i aplicacions . ASM International Press.
2. Bhadeshia, HKDH (2020). "Principis metal·lúrgics en processos de forja en calent". Journal of Manufacturing Science and Engineering , 142(8), 081005.
3. Davis, JR (Ed.). (2021). Manual de metalls ASM: conformació i forja . 9a edició, ASM International.
4. Groover, MP (2018). Fonaments de la fabricació moderna: materials, processos i sistemes . 6a edició, John Wiley & Sons.
5. Lange, K., i Singh, UP (2020). «Anàlisi comparativa de les tecnologies de forja amb martell de forja i premsa hidràulica». International Journal of Advanced Manufacturing Technology , 108(3), 891-904.
6. Semiatin, SL (2019). Treball del metall: conformació a granel - Manual de conformació i forja . ASM International Press.

Share your inquiry, get the quotation accordingly!

Xina WELONG: el vostre soci de confiança en solucions metàl·liques

